


3LPP (troslojna polipropilenska) presvučena cijev se proizvodi kao sistem vanjskog premaza koji se sastoji od fuzionog epoksidnog (FBE) prajmera, kopolimernog ljepila i ekstrudiranog polipropilenskog vanjskog sloja. Proces uključuje pripremu površine cijevi za zavarene ili bešavne čelične vodove, nanošenje FBE prajmera, dodavanje kopolimernog ljepila unutar kvalificiranog prozora za prianjanje i ekstruziju vanjskog polipropilenskog sloja, nakon čega slijedi kontrolirano hlađenje i kontrola. Ova sekvenca premaza pruža zaštitu od korozije na strani čelika, stabilnu međuslojnu adheziju i otpornost na abraziju, udubljenje, udar i povišene radne temperature, što ga čini pogodnim za ukopane i potopljene cjevovode, vodove za transport vruće nafte, horizontalno usmjereno bušenje (HDD), dionice s punjenjem stijena, podvodne instalacijske vodove i druge rute izložene opterećenju ili odvajanju.
GNEE isporučuje cijevi obložene polipropilenom za ukopane cjevovode za vruću naftu, prelaze za horizontalno usmjereno bušenje, ugradnju cijevi podvodnog voda, mehanički zahtjevne uslove zasipanja i cevovode koji zahtijevaju veću otpornost na oštećenja pri rukovanju. Opseg isporuke može uključivati cijev za golu liniju, troslojni polipropilenski premaz, pripremu kraja, inspekciju premaza, evidenciju o popravkama, označavanje i pakovanje za izvoz u okviru jednog dosijea tehničkog izdavanja.
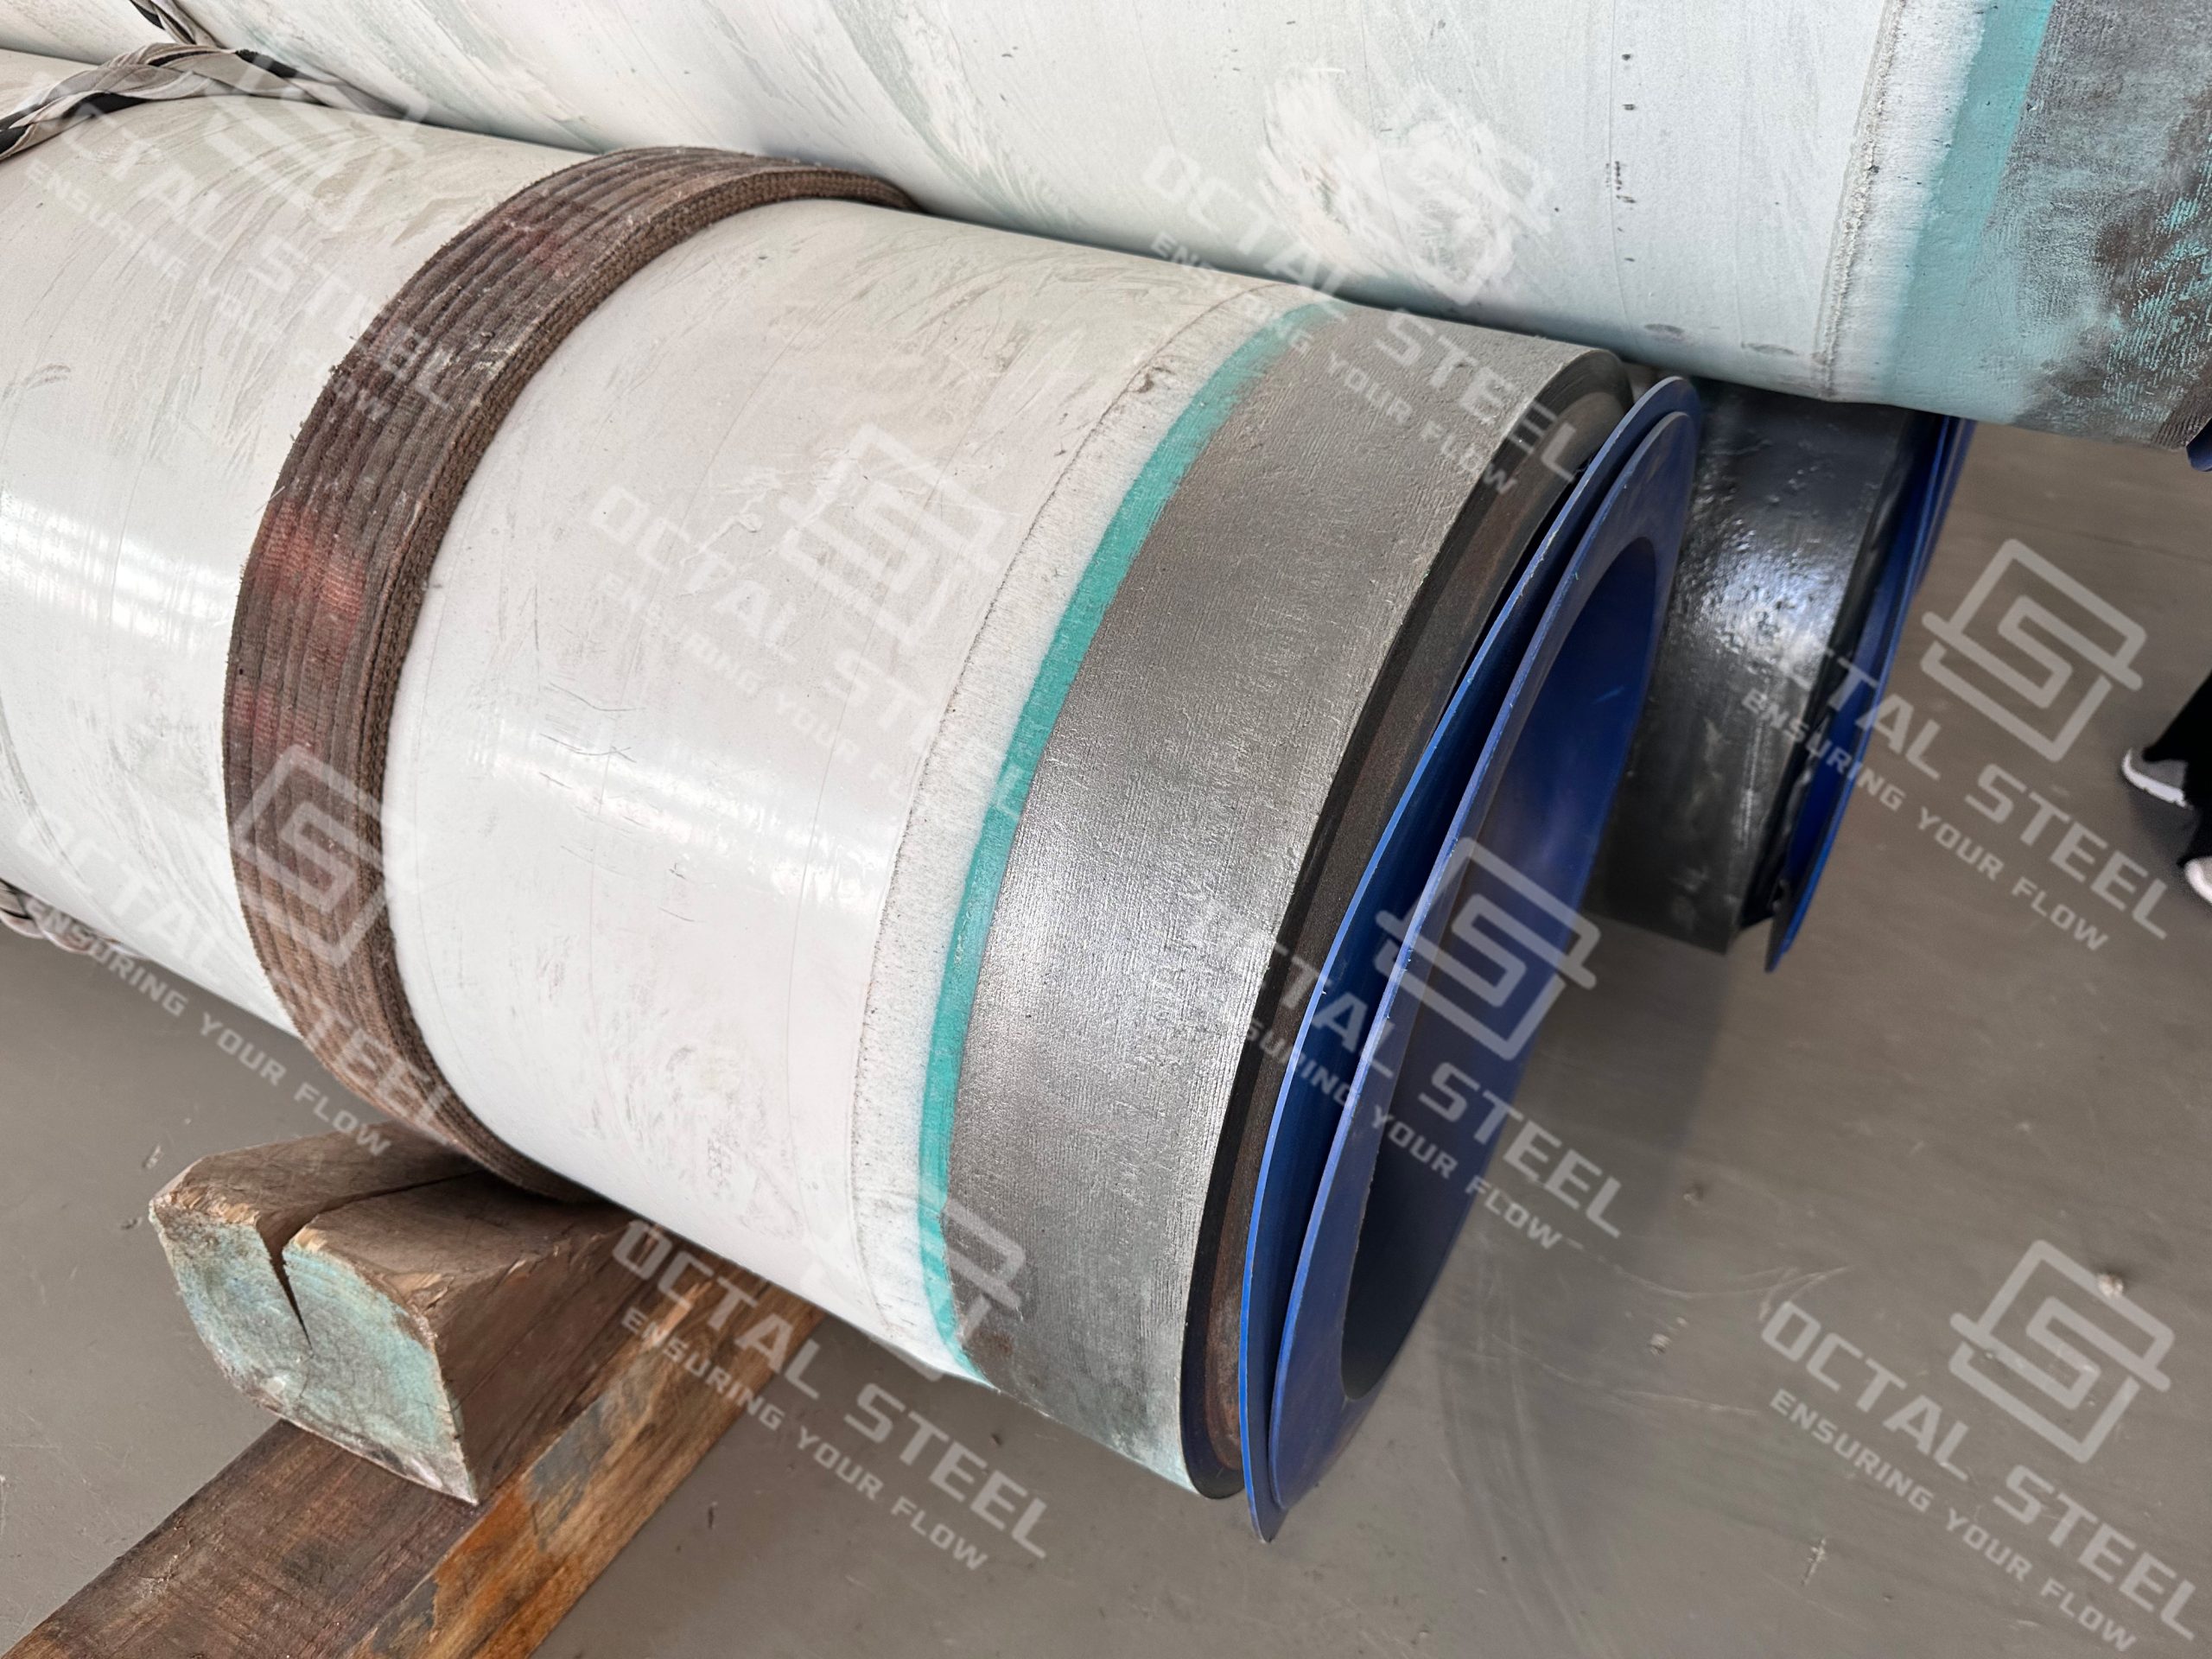
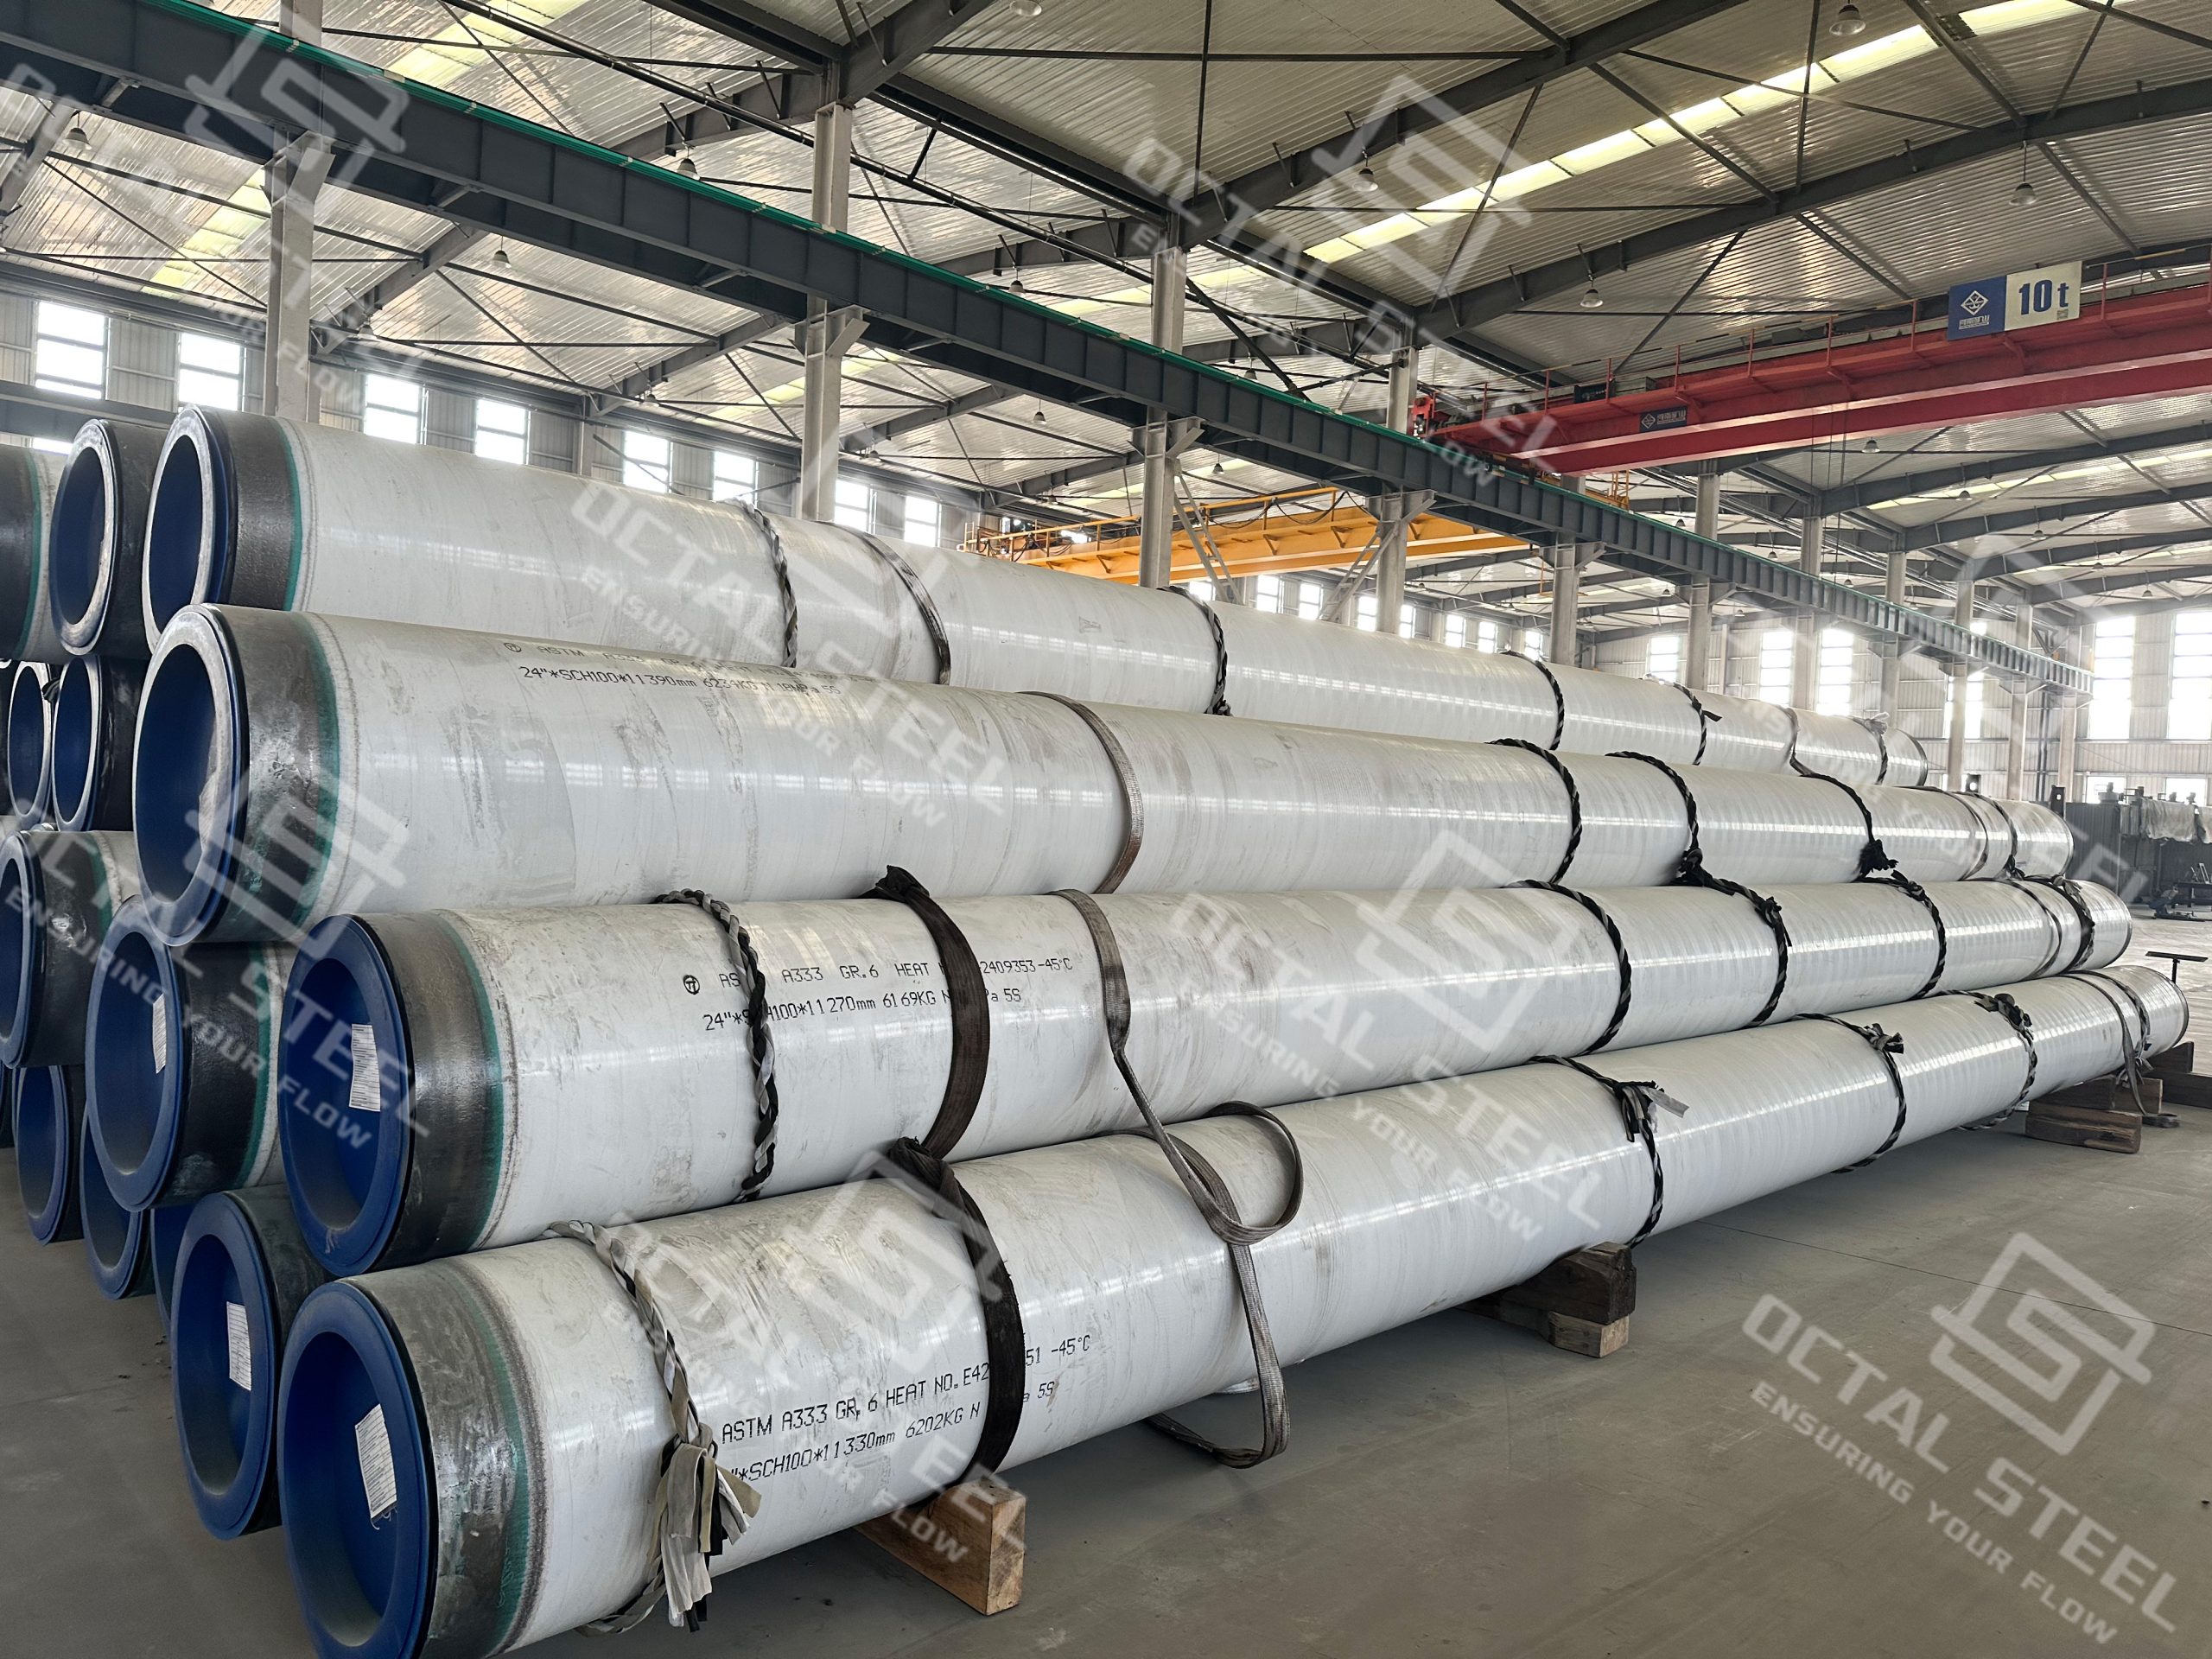
3LPP specifikacije cijevi i opseg isporuke
Specifikacija čelične cijevi premazane 3LPP-om mora uskladiti svojstva osnovne cijevi, sistema premaza, metode ugradnje i spoja na terenu unutar jedne odobrene tehničke osnove. Spoljni prečnik (OD), debljina zida, klasa premaza, radna temperatura, smanjenje, obim inspekcije i zapisi o sledljivosti moraju se zajedno definisati pre puštanja u proizvodnju.
| Specifikacija Stavka | Potrebne ili dostupne informacije | Tehničko značenje |
|---|---|---|
| Tip bazne cijevi | Bešavni, ERW, LSAW ili SSAW | Određuje rukovanje cijevima, položaj šava, odziv na zagrijavanje i inspekcijski interfejs. |
| Standardna bazna cijev | API 5L, ISO 3183 ili odobreni projektni standard | Definira proizvodnju cijevi, dimenzije, vrstu čelika, ispitivanje i označavanje. |
| razreda čelika | Klasa cijevi za vodove odabrane od strane projekta | Uspostavlja mehanička svojstva tijela cijevi prije nanošenja premaza. |
| Dimenzije cijevi | OD, debljina stijenke, dužina, zakošenost i stanje na kraju | Kontrolira postavljanje linije premaza, grijanje, rukovanje, smanjenje i pakovanje. |
| Standardni premaz | ISO 21809-1, trenutni DIN zahtjev ili specifikacija projekta | Uspostavlja osnovu za kvalifikaciju premaza i prihvatanje. |
| Klasa premaza | Projektno određeni sistem | Povezuje materijale za premaze i zahtjeve performansi sa specificiranim uvjetima rada. |
| Debljina premaza | Navedena ukupna debljina i zahtjevi svakog pojedinačnog sloja | Kontrolira mehaničku zaštitu, testiranje na odmoru, pripremu rezanja i podešavanje spojeva na terenu. |
| Radni uslovi | Projektna temperatura, normalna radna temperatura i stanje isključenja | Određuje izbor polipropilenske mase i potpunu prikladnost sistema premaza. |
| Uslovi ugradnje | Kopanje rovova, HDD, rukovanje u moru, nasipanje stijena ili drugi put instalacije | Određuje zahtjeve za mehaničku zaštitu, rukovanje i pregled. |
| Rezanje | Dužina, profil ivica i završni tretman | Mora odgovarati postupku obodnog zavarivanja i odabranom sistemu oblaganja spojeva na terenu. |
| Opcioni sistemi | Unutrašnji premaz, premaz za beton, priprema za anode ili sučelje izolacije | Koordinira 3LPP sistem sa kompletnim paketom zaštite cjevovoda. |
| Dokumentacija | MTC bazne cijevi, certifikati premaza, izvještaji o ispitivanju, evidencija o popravkama i lista pakovanja | Održava kontinuitet između identiteta osnovne cijevi, serije premaza, rezultata inspekcije i konačne isporuke. |
Konfiguracija cijevi s 3LPP premazom ne bi trebala biti puštena dok se postupak oblaganja ne provjeri u odnosu na stvarne dimenzije cijevi i krajnju geometriju. Reakcija na zagrijavanje, pokrivenost ekstruzijom, priprema rezanja i podrška tokom rukovanja mogu varirati u zavisnosti od promjera cijevi, debljine stijenke, dužine i konfiguracije šava.
Tehnički list za isporuku također treba definirati da li se premaz završava prije odvodnika kopče, anodne ploče, koljenastog prijelaza, zone premaza težine betona ili druge posebne komponente cijevi.
3LPP sistem premaza i funkcije svakog sloja
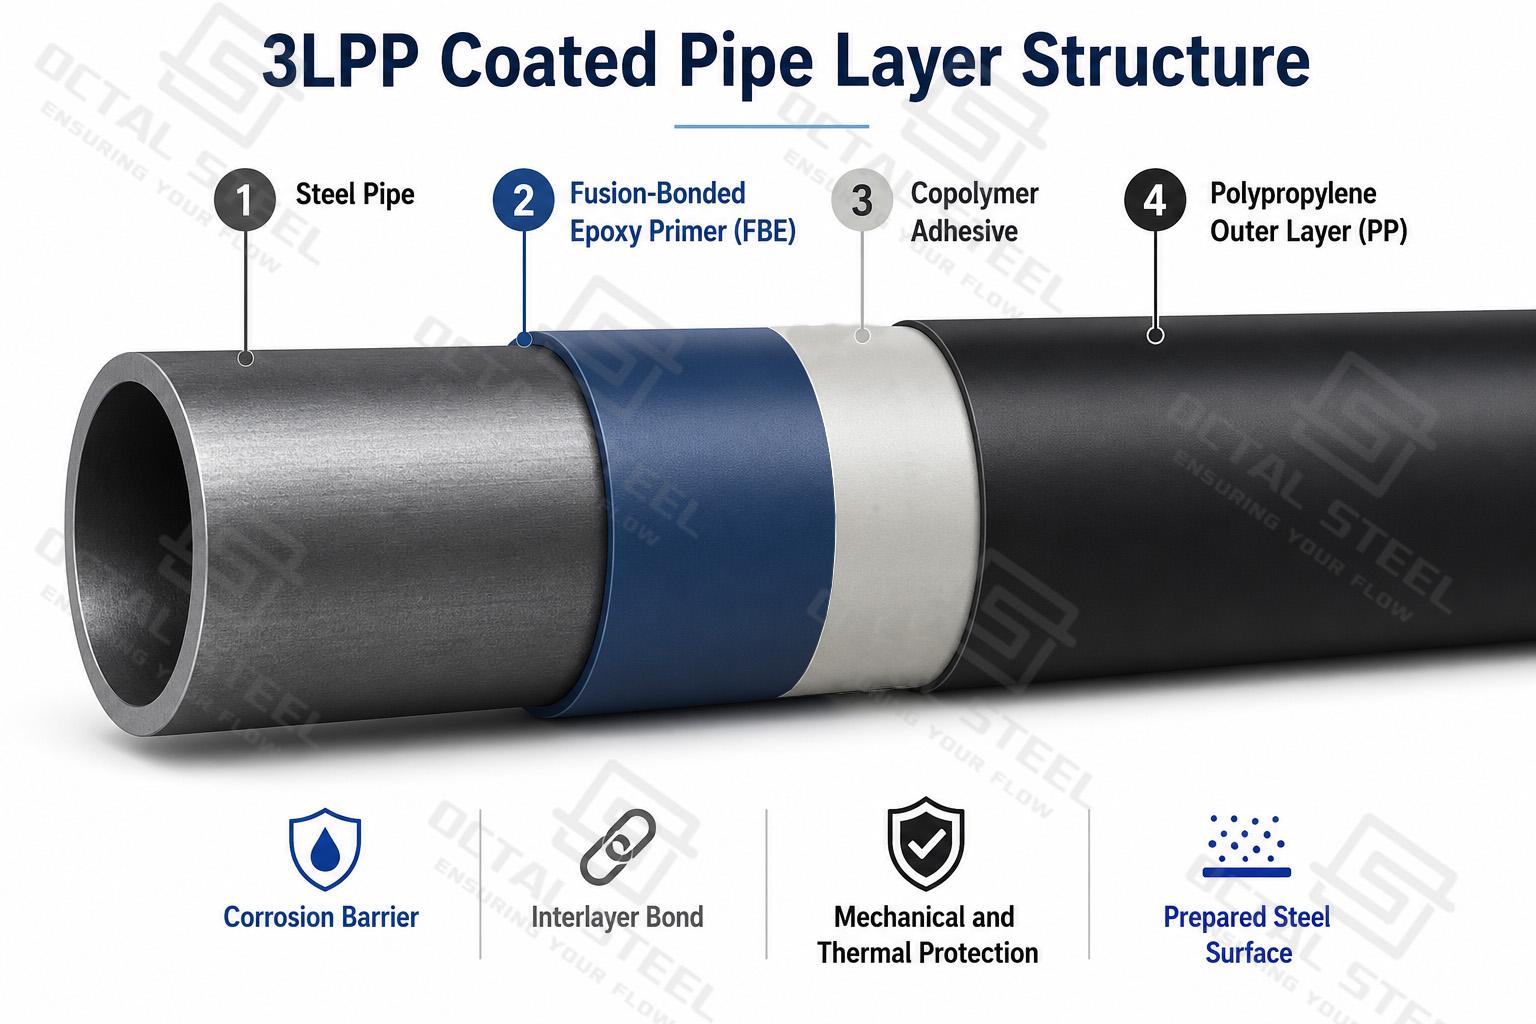
Troslojni polipropilenski premaz se ne oslanja samo na polipropilenski omotač za zaštitu od korozije. Njegove performanse zavise od prionjivosti na spoju čelik/FBE, vezivanja kroz sloj ljepila i mehaničkog kontinuiteta vanjskog PP sloja.
| Pokrivni sloj | Materijal | Glavna funkcija | Glavni rizik ako se ne kontroliše |
|---|---|---|---|
| Osnovni premaz | Fusion Bonded Epoxy (FBE) | Prianja na čelik očišćen mlazom i stvara primarnu barijeru protiv korozije. | Slabo prianjanje, korozija ispod filma ili katodno odvajanje. |
| Adhezivni sloj | Kopolimerno ljepilo | Vezi epoksidni prajmer za spoljni polipropilenski sloj. | Razdvajanje između slojeva tokom savijanja, udara ili termičkog ciklusa. |
| Vanjski sloj | ekstrudirani polipropilen | Pruža mehaničku zaštitu, zaštitu od habanja, udubljenja i termičku zaštitu. | Pucanje, udubljenje, lokalizirano stanjivanje ili oštećenje tijekom ugradnje. |
| Kompletan sistem | FBE + ljepilo + PP | Kombinira kontrolu korozije sa vanjskom mehaničkom zaštitom. | Prijevremeni kvar premaza uprkos prihvatljivim pojedinačnim materijalima. |
Prajmer bi trebao biti vlažan i prianjati na pravilno pripremljenu čeličnu površinu. Ljepilo mora biti kemijski kompatibilno sa oba susjedna sloja i nanijeti unutar kvalificiranog procesa. Polipropilenski sloj mora ostati kontinuiran tokom ekstruzije, hlađenja, rukovanja, transporta i ugradnje.
Defekt lociran u jednom sloju može uticati na ceo sistem. Vizuelno zdrava PP površina ne potvrđuje prianjanje ispod premaza, a prihvatljivo prianjanje ne nadoknađuje diskontinuitet pune debljine ili oštećenu reznu ivicu.
3LPP proces premazivanja
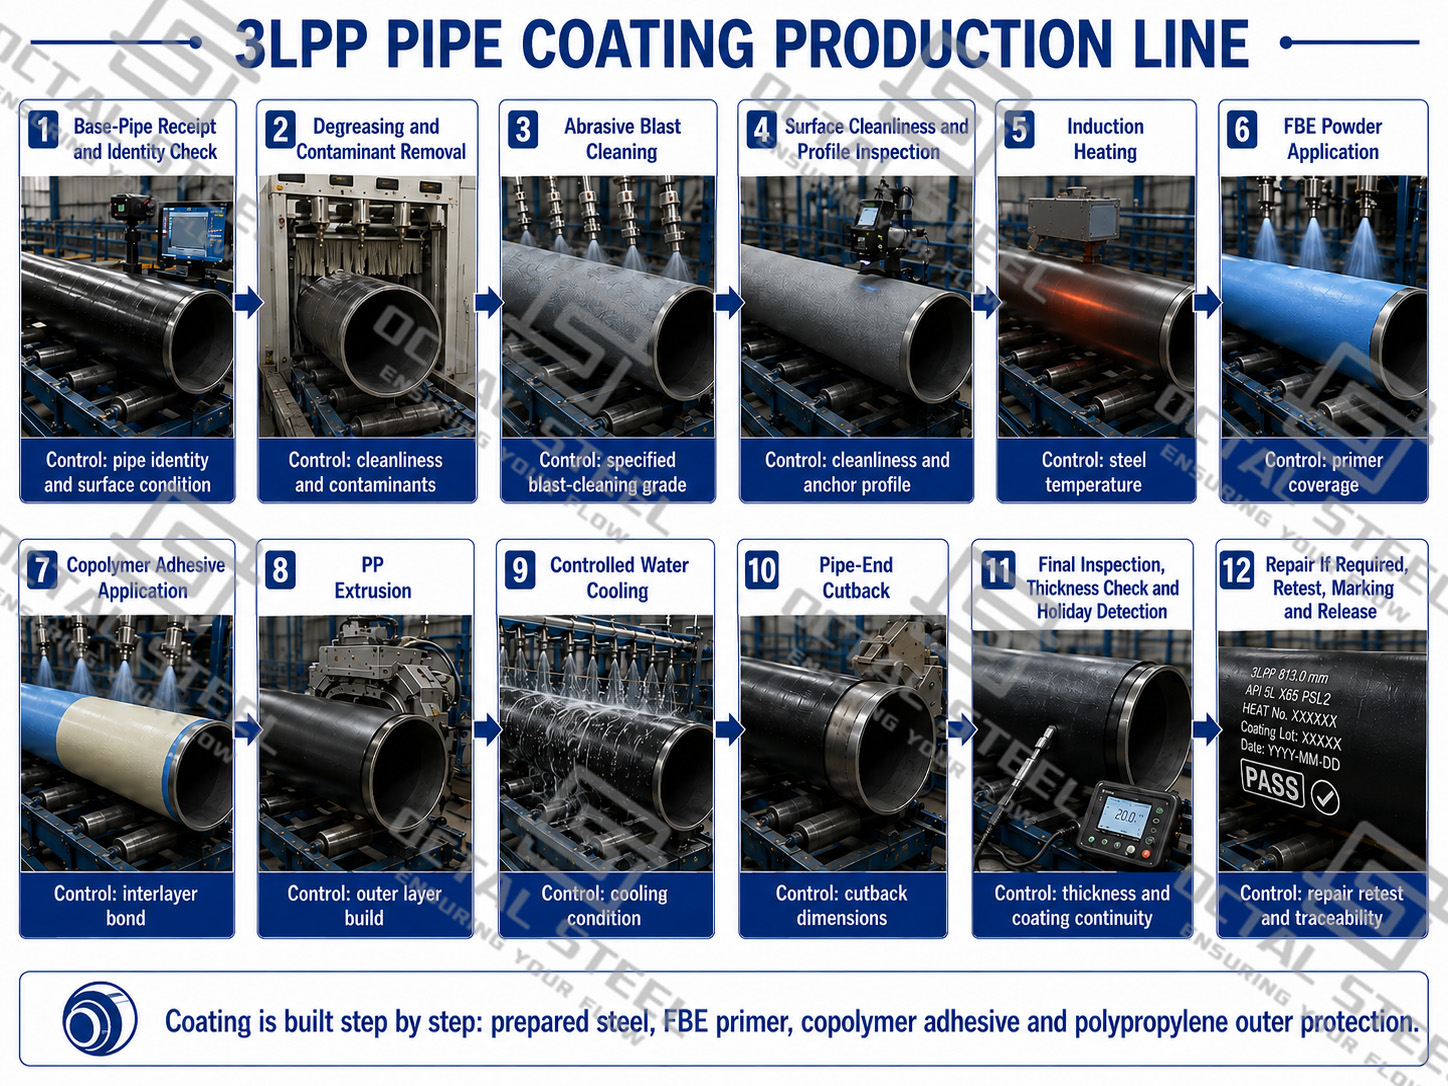
3LPP premaz se nanosi kontinuiranim slijedom pripreme površine, zagrijavanja cijevi, FBE prajminga, nanošenja ljepila, ekstruzije polipropilena, kontroliranog hlađenja, pripreme rezanja i završne inspekcije. Interval između ovih koraka mora se držati unutar kvalificiranog postupka nanošenja, jer površinska kontaminacija, nepravilna temperatura podloge, odloženo nanošenje između slojeva ili nestabilno istiskivanje mogu smanjiti prianjanje i kontinuitet premaza.
| Faza procesa | Glavna kontrola proizvodnje | Kontrolisani rizik |
|---|---|---|
| Otpuštanje gole cijevi | Broj cijevi, broj izlijevanja, dimenzije, zakošenost, stanje površine i prihvatljivost premaza | Pogrešna identifikacija cijevi ili premaza od neispuštenog materijala |
| Površinsko čišćenje | Uklanjanje ulja, masti, soli, prašine, vlage i labave kontaminacije | Gubitak FBE adhezije i korozija ispod filma |
| abrazivno pjeskarenje | Čišćenje specificirane površine i profila sidrenja | Nedovoljno mehaničko učvršćivanje za epoksidnu vezu |
| Cijevno grijanje | Ujednačena temperatura čelika unutar odobrenog područja primjene | Nepotpuno stvrdnjavanje FBE, slabo vlaženje ili termičko oštećenje |
| Primjena FBE | Ujednačeno pokrivanje prajmera i kontrolisano očvršćavanje | Nedosljedna barijera od korozije |
| Nanošenje ljepila | Kontinuirano pokrivanje ljepilom unutar kvalificiranog raspona procesa | Slaba veza između FBE i PP slojeva |
| PP ekstruzija | Stabilna ekstruzija, preklapanje, debljina premaza i stanje površine | Tanke površine, šupljine, nabori ili diskontinuiteti u premazu |
| Hlađenje | Kontrolirano smanjenje temperature premaza | Preostala naprezanja, izobličenje ili pucanje |
| Priprema za smanjenje | Ispravna dužina rezanja, geometrija rubova i čist čelični prijelaz | Nekompatibilnost sa obodnim zavarom i premazom poljskih spojeva |
| konačno izdanje | Vizuelni pregled, mjerenje debljine premaza, otkrivanje diskontinuiteta (testiranje na odmoru), označavanje i zatvaranje popravaka | Isporuka neusklađenih ili neobloženih cijevi koje se ne mogu pratiti |
Proizvodni zapisi treba da povezuju svaku obloženu cijev sa njenim brojem golih cijevi, partijama materijala za oblaganje, datumom primjene, parametrima procesa, rezultatima inspekcije i statusom popravke. Ponavljanje diskontinuiteta (praznika), nedostataka prianjanja ili odstupanja debljine unutar istog proizvodnog perioda trebalo bi da izazove pregled linije premaza, a ne da se tretiraju samo kao izolovane tačke popravke.
Pregled i prijem 3LPP premaza
Inspekcija 3LPP obložene cijevi treba potvrditi da je kvalifikovani sistem premaza dosljedno reprodukovan u svakoj proizvodnoj seriji. Pregled počinje čistoćom čelične površine, profilom pjenačenja, rastvorljivom kontaminacijom i temperaturom podloge, a nastavlja se očvršćavanjem FBE, kontinuitetom ljepila, debljinom PP-a, detekcijom diskontinuiteta, otpornošću na ljuštenje, otpornošću na udar i udubljenje, katodnim otpuštanjem, geometrijom rezanja i prihvaćanjem popravaka. Učestalost ispitivanja, položaj uzorkovanja i granice prihvatljivosti moraju slijediti specificiranu klasu premaza, odobrenu proceduru primjene i projekt ITP, dok svaki rezultat ostaje vezan za broj cijevi, partiju materijala za premazivanje, datum proizvodnje i evidenciju popravke.
| inspekcijski element | Šta potvrđuje | Tipičan zapis o izdanju |
|---|---|---|
| Priprema površine | Stanje gole cijevi, čistoća, profil pjeskarenja, prašina i rastvorljiva kontaminacija zadovoljavaju odobrenu proceduru. | Dnevnik pripreme površine |
| Proces prijave | Temperatura cjevovoda, redoslijed primjene materijala i parametri linije premaza održavaju se unutar kvalifikovane procedure. | Rekord proizvodnje premaza |
| Integritet premaza | Stanje površine, debljina premaza i detekcija diskontinuiteta potvrđuju potpunu pokrivenost premaza. | Izvještaj o vizuelnom prikazu, debljini i diskontinuitetu |
| Adherencija | FBE veza i adhezija između slojeva epoksida, ljepila i PP ostaju prihvatljivi. | Izvještaj o ljuštenju |
| Testovi performansi | Otpornost na udar i udubljenje PP-a, zajedno sa performansama katodnog otpuštanja, ispunjavaju specificirane zahtjeve. | Izvještaj o mehaničkom i laboratorijskom ispitivanju |
| Rezanje, popravka i oslobađanje | Geometrija rezanja, popravljena područja, konačno označavanje i sljedivost zadovoljavaju zahtjeve za oslobađanje. | Zapisnik o završnoj inspekciji i popravci |
Preuzimanje: Proizvodnja, inspekcija i kontrola sljedivosti 3LPP presvučenih cijevi
Konačno oslobađanje se zasniva na navedenoj klasi premaza i odobrenom ITP-u. Rezultati ispitivanja, status svjedoka, serija premaza, broj cijevi i svi zapisi o popravci moraju biti potpuni i dosljedni prije nego što se obložena cijev prihvati za otpremu.
3LPP obložena cijev naspram 3LPE obložena cijev
Sistemi 3LPP i 3LPE koriste isti opšti koncept trosloja, ali sa različitim termoplastičnim spoljnim slojevima. Odabir treba temeljiti na radnoj temperaturi, minimalnoj temperaturi ugradnje, mehaničkoj izloženosti, fleksibilnosti, kompatibilnosti terenske veze i cjelokupnog projektnog sistema, a ne samo na cijeni premaza.
| Tačka poređenja | 3LPP presvučena cijev | 3LPE presvučena cijev |
|---|---|---|
| Primer | Fusion Bonded Epoxy (FBE) | Fusion Bonded Epoxy (FBE) |
| Ljepilo | PP kompatibilno kopolimerno ljepilo | PE kompatibilno kopolimerno ljepilo |
| Vanjski sloj | Polipropilen | Polietilen |
| Tipični temperaturni raspon koji su objavili dobavljači | âˆ'20  stepeni do 110  stepeni | âˆ'40  stepeni do 85  stepeni |
| Servis za više temperature | Obično se bira tamo gde kvalifikovani PP sistem izdržava potrebnu radnu temperaturu | Obično se koristi za usluge cjevovoda umjerene temperature |
| Rukovanje na niskim temperaturama | Zahtijeva potvrdu minimalnih temperatura skladištenja, savijanja, rukovanja i ugradnje | Općenito nudi širi prozor za upravljanje niskim temperaturama |
| Krutost vanjske ljuske | Veća krutost | Veća fleksibilnost |
| Udubljenje i abrazija | Jaka otpornost na zahtjevno mehaničko izlaganje | Dobra mehanička zaštita sa većom fleksibilnošću |
| Fleksija u polju | Minimalna temperatura savijanja i radijus savijanja zahtijevaju specifičnu potvrdu projekta | Često je lakše prihvatiti kada je fleksibilnost odlučujući zahtjev |
| HDD i rock fill | Pogodno tamo gdje je otpornost na habanje i žljeb kvalifikovana za metodu ugradnje | Pogodno kada su odabrani PE sistem i svaka dodatna mehanička zaštita kvalifikovani |
| Kompatibilnost spoja polja | Zahtijeva PP kompatibilan sistem premaza na polju | Zahtijeva PE kompatibilan sistem premaza na polju |
| Osnova odabira | Viša radna temperatura, veća krutost i zahtjevna mehanička izloženost | Niža temperatura instalacije, veća fleksibilnost i uštede na projektu |
Preuzmite: 3LPP vs 3LPE presvučena cijev: Vodič za odabir i kompatibilnost spojeva na terenu
Izbor premaza treba da se zasniva na kompletnom termičkom i instalacionom omotu. 3LPP sistem je često poželjan tamo gdje viša radna temperatura, otpornost na udubljenje i teška mehanička izloženost upravljaju dizajnom, dok je 3LPE često pogodniji za projekte koji zahtijevaju veću fleksibilnost i rukovanje nižom temperaturom. Konačni sistem mora i dalje podržavati savijanje na terenu, polaganje HDD-a, katodnu zaštitu, premaz na polju i specificiranu proceduru instalacije.
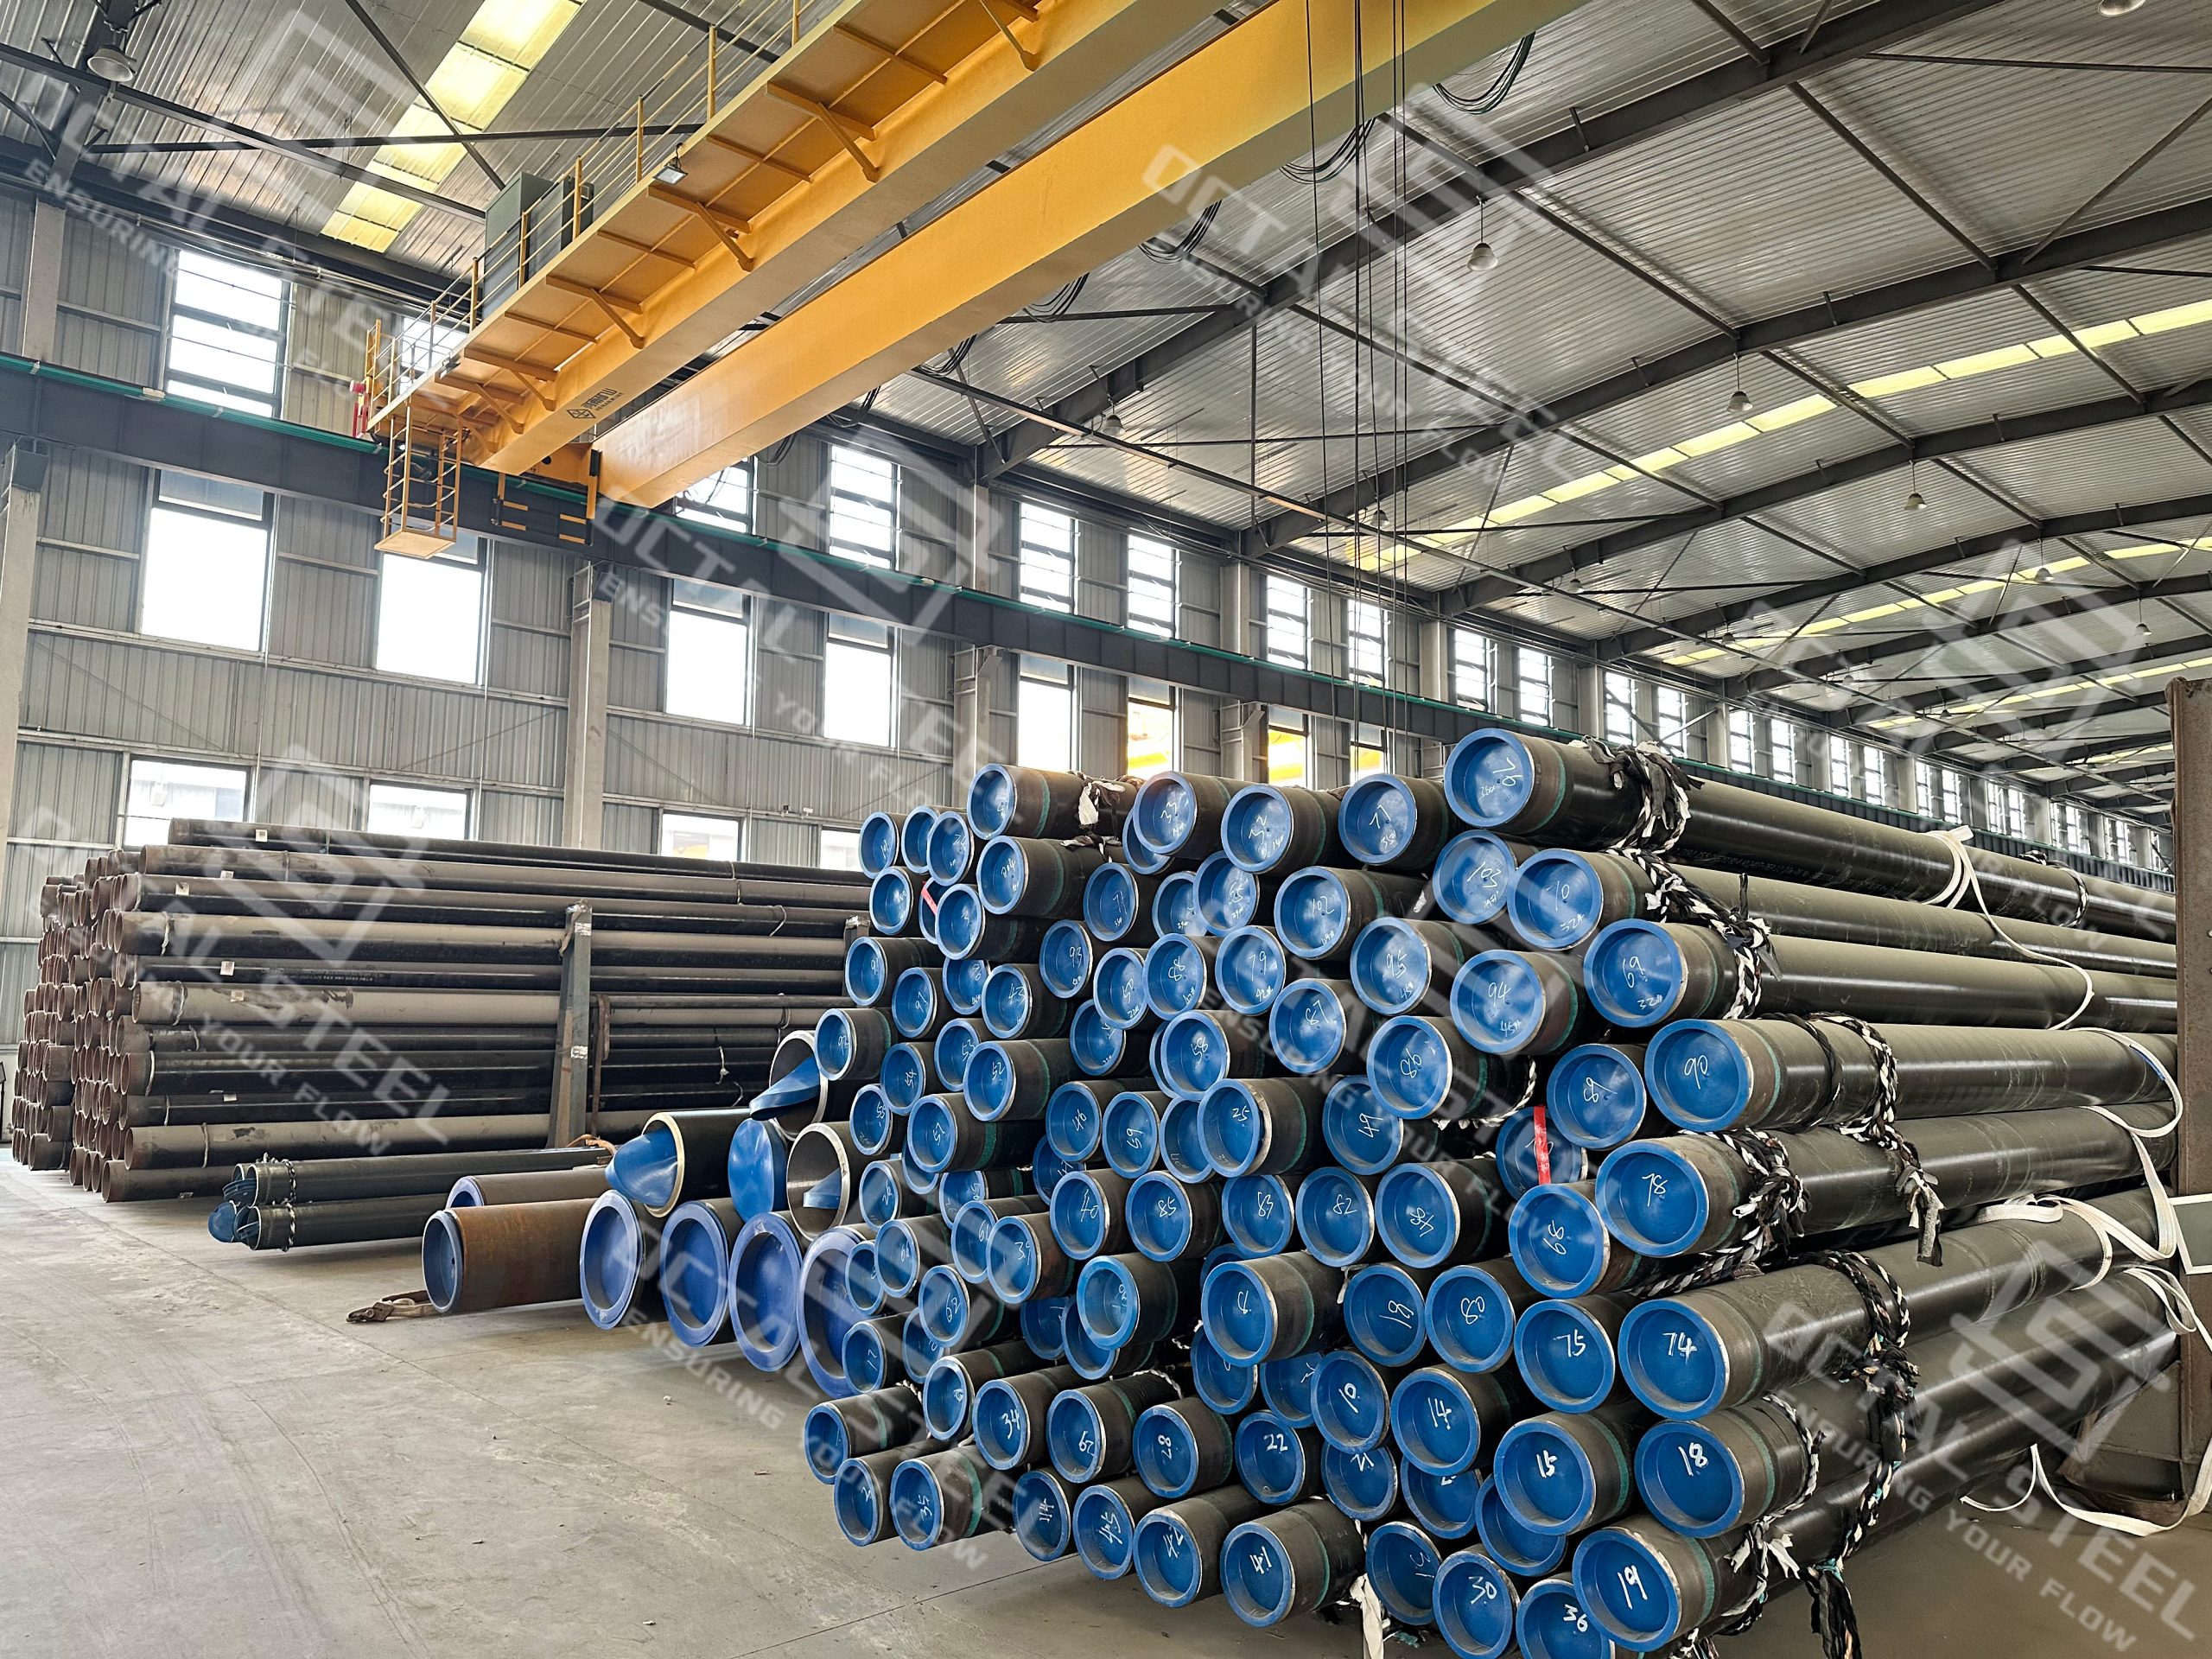
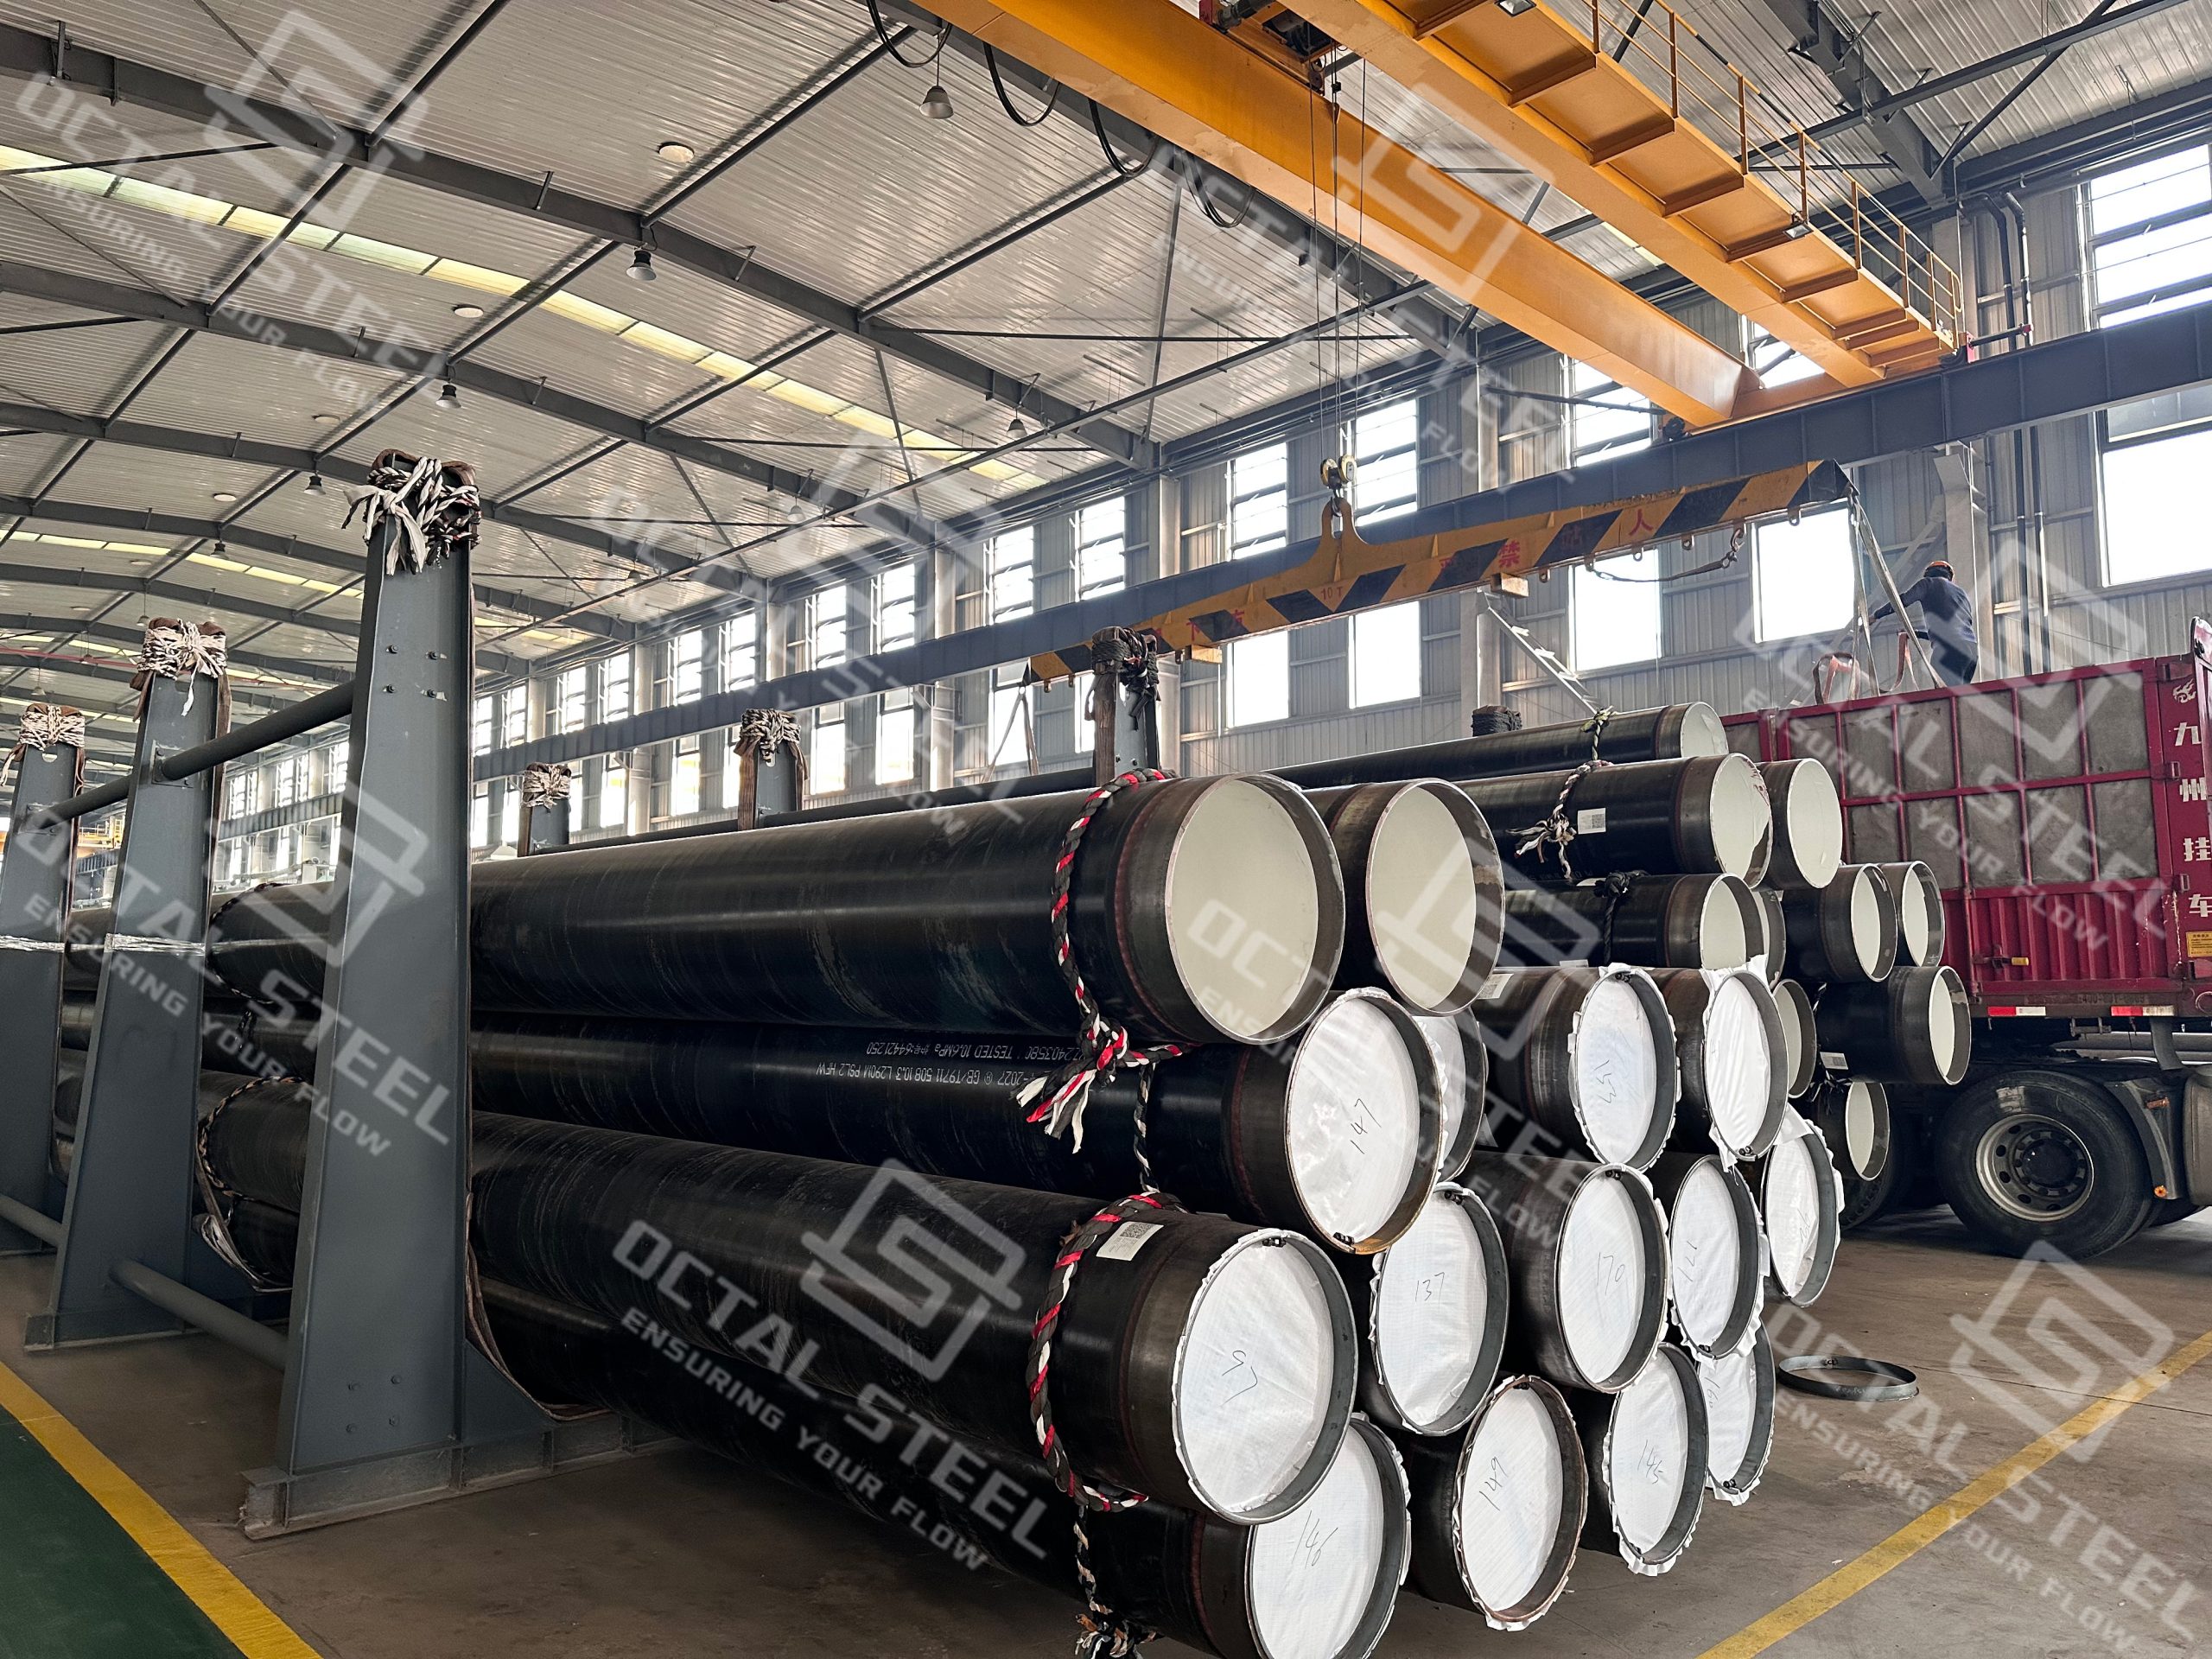
Gdje se koristi 3LPP obložena čelična cijev
3LPP obložena čelična cijev je odabrana tamo gdje su povišena radna temperatura i oštećenja tokom instalacije kritičniji od fleksibilnosti na niskim temperaturama.
- Zakopani cjevovodi za vruću naftu: Koriste se tamo gdje kvalificirana radna temperatura prelazi odobreni raspon predloženog 3LPE sistema. PP jedinjenje, performanse katodnog odvajanja i prevlaka za poljski spoj moraju biti ocijenjeni za istu temperaturu.
- HDD prelazi preko puteva i reka: tokom polaganja premaz je izložen kontinuiranom trenju od tla, kontaktu sa valjcima i lokalizovanim žljebovima. Debljina premaza, otpornost na habanje, profil zavarenog spoja i detekcija diskontinuiteta nakon polaganja zahtijevaju posebnu kontrolu.
- Sekcije rova u stijenama: Spoljni sloj od polipropilena pruža dodatnu otpornost na udarce i udubljenja tokom spuštanja i zatrpavanja. Čak i u tom slučaju, amortizacija rova i gradiranje ispune su potrebni kako bi se izbjegla koncentrirana oštećenja premaza.
- Podmorski protočni i izvozni cjevovodi: 3LPP sistem se može kombinovati sa pripremom anode, premazivanjem terenskih spojeva i premazivanjem težine betona. Dimenzije rezanja i prijelazi premaza moraju se uskladiti prije nanošenja.
- Cevovodi sa ponovljenim rukovanjem u dvorištima i lukama: tvrđi PP spoljni sloj pomaže u zaštiti FBE barijere od korozije tokom podizanja, slaganja, kretanja na valjcima i pomorskog transporta, pod uslovom da se poštuju odobrene procedure za podupiranje i podizanje.
Konačni izbor treba da potvrdi kompletan termički ciklus, način ugradnje, katodnu zaštitnu podlogu, sistem vezivanja na terenu i mehaničku izloženost, a ne da se oslanja samo na oznaku premaza.
Terensko lijepljenje, rezanje i popravak premaza
Tvornički primijenjen 3LPP premaz završava se prije skošenja cijevi kako bi se omogućio pristup obodnom zavaru, pregledu zavara i premazivanju spojeva na terenu. Dužina rezanja, profil ruba PP, širina golog čelika i završetak sloja moraju odgovarati odobrenoj proceduri zavarivanja i metodi primjene spojeva na terenu. Završeni terenski spoj mora održavati prianjanje, bešavni kontinuitet, kompatibilnost sa katodnom zaštitom i mehaničke performanse tokom prijelaza između tvorničkog premaza i zone obodnog zavara.
Oštećenja na fabričkom premazu treba klasificirati prema lokaciji, dubini i zahvaćenoj površini prije popravke. Odobreni postupak popravke mora definirati pripremu površine, materijal za popravku, temperaturu nanošenja, preklapanje, inspekciju i ponovno testiranje radi otkrivanja diskontinuiteta. Oštećenja koja prelaze dozvoljene granice popravke zahtijevaju uklanjanje i ponovno nanošenje zahvaćenog dijela premaza.
Označavanje, dokumentacija i sljedivost 3LPP cijevi
Budući da aplikacija 3LPP pokriva vanjsku površinu cijevi, originalna identifikacija cijevi mora se prenijeti i provjeriti prije konačnog puštanja. Sljedivost se mora održavati na nivou pojedinačne cijevi ili na razini odobrene serije koja se može identificirati, povezujući originalni zapis cijevi sa setom premaza, proizvodnom serijom, statusom inspekcije, istorijom popravki i konačnim označavanjem.
| Record Group | Glavna dokumenta i evidencija | Tehnička namjena |
|---|---|---|
| Bazni trupci cijevi | MTC, broj cijevi, broj izlivanja, dimenzije i prijemna inspekcija | Potvrđuje identitet i status prihvatljivosti čelične cijevi prije premaza. |
| Materijali za premazivanje i postupci | FBE, ljepila i PP certifikati; evidencija o kvalifikaciji premaza; i odobrena procedura prijave | Provjerava da li je korišten odobreni sistem materijala i put premaza. |
| Proizvodni zapisi | Rezultati pripreme površine, brojevi serija materijala, temperatura cijevi i parametri linije premaza | Povezuje svaku obloženu cijev sa stvarnim uvjetima primjene. |
| Zapisnici o inspekcijama i ispitivanjima | Rezultati za debljinu, detekciju diskontinuiteta, otpornost na ljuštenje, udarce, udubljenje i katodno odvajanje | Potvrđuje kontinuitet premaza, adheziju, mehaničku otpornost i performanse kontrole korozije. |
| Rezanje evidencije i popravke | Dimenzije smanjenja, lokacija kvara, način popravka i rezultati ponovnog ispitivanja | Provjerava kompatibilnost sa vezom na terenu i zatvaranjem defekata premaza. |
| Konačni zapisi o izdanju | Vizuelni pregled, označavanje cijevi, fotografije, lista pakiranja i završetak otpreme | Povezuje oslobođenu obloženu cijev na fizičko opterećenje i finalne dokumente. |
Konačno puštanje mora biti zadržano dok se oznaka obložene cijevi, status inspekcije, zatvaranje popravke i završetak pakiranja ne poklapaju s odobrenim zapisima. Za pošiljke u paketu, identifikacija snopa mora sačuvati istu vezu, tako da se isporučena cijev može uskladiti sa MTC-om svoje osnovne cijevi i historijom premaza bez posebne ručne rekonstrukcije.
Zašto odabrati GNEE za 3LPP obložene cijevi
Kao proizvođač i dobavljač čeličnih cijevi s 3LPP premazom, GNEE koordinira osnovnu cijev, materijale za oblaganje, proceduru primjene, inspekciju i završnu dokumentaciju u okviru jednog odobrenog projektnog opsega.
Integrirana kontrola cijevi i premaza
Klasa osnovne cijevi, dimenzije, stanje površine, klasa premaza, ukupna debljina i rez se zajednički pregledavaju prije proizvodnje premaza.
3LPP konfiguracija specifična za projekat
Sistem premaza je prilagođen radnoj temperaturi, metodi ugradnje, premazu za terenske spojeve, katodnoj zaštiti i bilo kojem spoju premaza za beton ili izolaciju.
Pregled i puštanje u trag
Priprema površine, temperatura nanošenja, debljina premaza, detekcija diskontinuiteta, adhezija, status popravke i konačno označavanje ostaju povezani sa brojem cijevi i lotom premaza.
Isporuka spremna za izvoz
Označavanje cijevi, zaštita krajeva, liste pakovanja, zapisi o inspekciji i fotografije za otpremu pripremljeni su kako bi fizičko opterećenje bilo u skladu s odobrenim tehničkim fajlom.
Besplatna ponuda
Često postavljana pitanja
1. Šta određuje potrebnu debljinu 3LPP premaza?
Potrebna debljina definirana je važećim standardom premaza, klasom premaza, dimenzijama cijevi, radnom temperaturom, načinom ugradnje i predviđenom mehaničkom izloženošću. Polaganje tvrdog diska, punjenje kamena, rukovanje u moru i sučelja s betonskim pokrivačem težine mogu zahtijevati drugačiju zaštitu od konvencionalnog ukopanog cjevovoda. Stoga, debljinu treba potvrditi na odobrenom tehničkom listu premaza, a ne birati samo iz OD cijevi.
2. Kada treba izabrati 3LPP umjesto 3LPE?
3LPP sistem se generalno bira tamo gde viša radna temperatura, krutost spoljašnjeg sloja, otpornost na udubljenje ili jako habanje utiču na dizajn premaza. 3LPE obično nudi veću fleksibilnost i širi prozor za rukovanje niskim temperaturama. Konačni odabir bi također trebao uzeti u obzir savijanje na terenu, temperaturu skladištenja, usmjeravanje tvrdog diska, katodnu zaštitu i kompatibilnost veze na terenu.
3. Koje inspekcije su potrebne prije puštanja cijevi obložene 3LPP?
Otpuštanje obično zahtijeva verifikaciju pripreme površine, evidenciju temperature nanošenja, debljinu premaza, vizuelni pregled, otkrivanje diskontinuiteta, otpornost na ljuštenje, ispitivanje mehaničkih performansi, rezultate katodnog otpuštanja, inspekciju smanjenja i zatvaranje svih popravki premaza. Tačna učestalost ispitivanja i granice prihvatljivosti moraju slijediti specificiranu klasu premaza, odobrenu proceduru i ITP projekta.
4. Šta je potrebno potvrditi za 3LPP premaz na polju?
Sistem vezivanja na terenu mora odgovarati fabričkom 3LPP po radnoj temperaturi, pripremi površine, brzini predgrevanja, prijanjanju na goli čelik, vezivanju na PP preklop, performansama katodne zaštite i mehaničkoj čvrstoći. Dužina rezanja i geometrija PP ivice takođe moraju odgovarati načinu zavarivanja i nanošenja terenskog spoja, jer svaki obod vara remeti fabrički sistem premaza.

Popularni tagovi: specifikacije i raspon ponude 3lpp presvučenih cijevi, dobavljač, prilagođeno, veleprodaja, jeftino, popust, cjenik, niska cijena, na lageru, besplatni uzorak



