


Fitingi za cijevi od nehrđajućeg čelika (sučeono zavareni) za tlačne cjevovode se obično isporučuju u ASTM A403 kao nehrđajući austenitni fitinzi WP, prvenstveno WP304/WP304L i WP316/WP316L, koji se koriste za promjene smjera, slavine, redukcije i krajnje zatvarače na nehrđajućem čeliku. Prihvatanje kupovine i prihvatanje na terenu se obično zasnivaju na četiri tačke koje se mogu provjeriti: sljedivost kvaliteta i livenja, usklađenost dimenzija sa ASME B16.9, stanje termičke obrade i ograničenja stanja površine/popravke u skladu sa programom A403.
Ova stranica rezimira obim kupovine A403 za spojeve za cijevi od nehrđajućeg čelika zavarenih čeono, uključujući jedinice opisa (inč-funt u odnosu na SI "M"), referentne standarde koji se koriste u projektnim specifikacijama, tipove obuhvaćenih fitinga i tehničke podatke koji podržavaju oslobađanje—hemijski sastav po odlivu, zatezanje i logiku izvještaja o ispitivanju, zahtjevi za popravak površine i ograničenje zatapanja" da kupci mogu izdati narudžbu koja se može pratiti, revidirati i spremna za proizvodnju u trenutku isporuke.
Tipovi pokrivenih fitinga (ASTM A403 WP nerđajući fitinzi)
ASTM A403 WP Fitingi za cijevi od nehrđajućeg čelika se obično isporučuju kao tvornički proizvedeni spojevi sučeono zavareni za podršku montaže tlačnih cijevi od nehrđajućeg čelika. Za kontrolu nabavke i proizvodnje, tip učvršćenja se obično specificira zajedno sa primjenjivim standardom dimenzija (ASME B16.9 ili odgovarajuća praksa MSS), NPS i rasporedom i naručenim razredom (WP304/WP304L ili WP316/WP316L), tako da uklapanje, priprema zavarivanja i težine kalema ostaju konzistentni.
Glavne familije spojnica za sučeono zavarene (najčešće u radu na kalem od nehrđajućeg čelika)
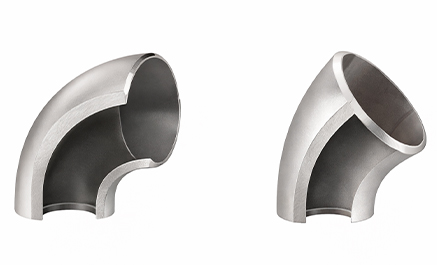
• Laktovi (45 stepeni / 90 stepeni / 180 stepeni)
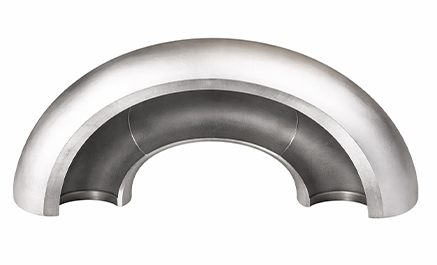
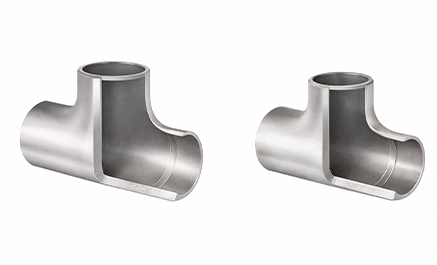
• majice (jednake / reducirajuće)
• Redukcije (koncentrične / ekscentrične)
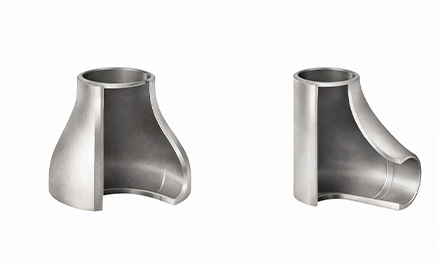
CON/ECC Reduction – specificirajte NPS (veliki × mali) i Sch; BW: ASME B16.9 (ravni/zakošeni krajevi); SW umetak: ASME B16.11 Tip 1/2/3 (obično NPS ≤ 2). Koristi se za prijelaz između veličina linija. Redukcije Koncentrične su uobičajene u vertikalnim linijama; ekscentrični su često navedeni u horizontalnim linijama kako bi upravljali drenažom i izbjegli džepove. Zahtjevi za ispravnu orijentaciju se obično rješavaju na nivou spool ravni, ali kupovina također mora utvrditi tip smanjenja (ECC/CON) i raspored. Detalje o dimenzijama i težini možete pogledati u PDF-u: Dimenzije i težina redukcija. ekscentričan.
• Kape (čepove zavarene sučeono/čepove zavarene na utičnicu)
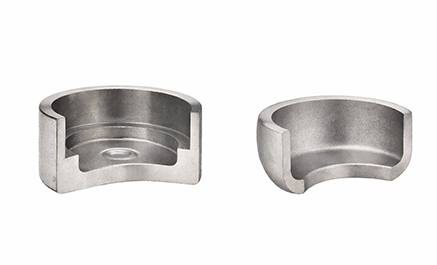
Povezivanje i posebni oblici (ovisno o projektu, ali su često grupirani zajedno)
• Oleti / poslovnice
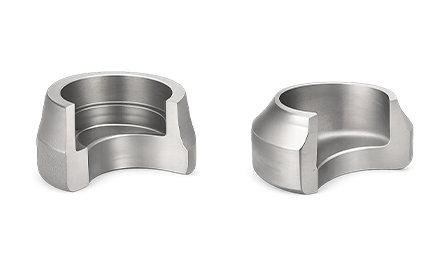
Sockolet / Weldolet — puna veličina priključak grana bez čepova; navedite tip (Sockolet/Weldolet), NPS glavnog prolaza × grana NPS, klasu tlaka (ili vodnu klasu) i tip kraja (SW/BW); osigurajte da zahtjev za pojačanje odgovara klasi cijevi cijevi kako bi se izbjeglo montiranje/KRAJ prerade. Koriste se kada se uzimaju grane sa punom veličinom remonta sa tetro rafa. Odabir izlaza obično je vezan za klasu linije i zahtjeve armature, tako da ispravna kombinacija tipa i veličine onemogućava preradu tokom podešavanja i pregleda.
• Krive (indukcijske ili oblikovane krive, kada je navedeno)
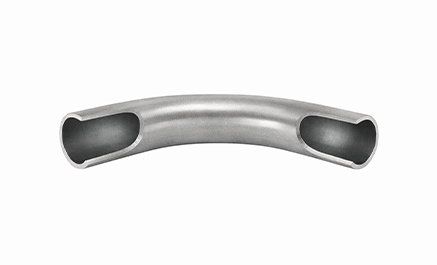
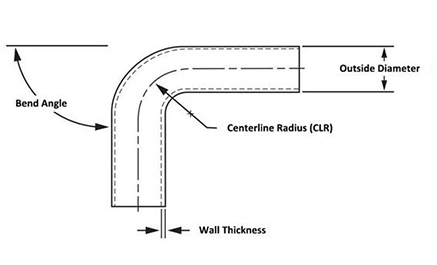
Krivulja u odnosu na lakat (CLR): Koljeno=CLR 1D (SR) ili 1.5D (LR). Krivulja cijevi=CLR > 2D (npr. 3D/5D/6D/8D). Savijanje cijevi: Odredite CLR (3D/5D/6D/8D ili prilagođeno) i ugao savijanja (15 stupnjeva /22.5 stupnjeva /30 stupnjeva /45 stupnjeva /60 stupnjeva /90 stupnjeva /180 stupnjeva ili prilagođeni); NPS × Sch prema klasi linije. Koristi se za smanjenje broja zavarenih šavova u rasporedima velikog radijusa ili gdje je potreban nesmetan protok. Kupovina mora uskladiti radijus/ugao zakrivljenosti i raspored sa izometrijom i izbegavati zamenu kolena tamo gde geometrija zahteva krivinu.
• Spojnice i nazuvice (kada su uključene u paket pribora od nerđajućeg čelika) Spojnice
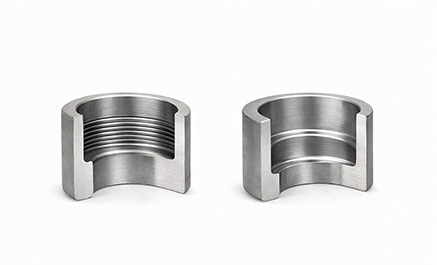
Spojnica - ASTM A182; razred F304/F304L ili F316/F316L; veličina do 20³; tip: spojnica za zavarivanje utičnice / spojnica s navojem / SW×navoj (jedan kraj SW, drugi navoj); oblik navoja kada je navedeno: BTC / EUE / NUE.
Niplo
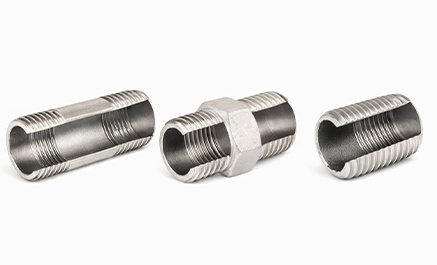
Bradavica, cijev - s navojem na oba kraja; navedite tip: nazuvica za cijev / šestougaona nazuvica / zatvorena nazuvica / redukciona nazuvica (nejednaka); veličina 1/2″ 6″; Sch 10/40/80;=puna dužina (uključujući navoje) ili kratka; Standard navoja: BSP/BSPT/NPT/NPSM/Metric; premaz kada je navedeno: crna boja / lakirano / pocinčano.
Neki projekti grupišu spojeve malog prečnika ili elemente sa navojem/utikačem u istom obimu isporuke radi praktičnosti. U tom slučaju, kupovina bi trebala eksplicitno navesti primjenjivi standard dimenzija (npr. B16.11 za otkovke malog prečnika) kako bi se izbjeglo miješanje očekivanja sučeonog zavara sa zahtjevima za kovane ugradnje.
Što naznačiti u redoslijedu (kako bi se izbjegle "funkcionalno slične" zamjene)
Za svaki komad fitinga, opis kupovine obično uključuje: tip fitinga (koljeno/tee/reducer/cap/olet/pregib, itd.) • standard dimenzija (ASME B16.9 i/ili primjenjiva praksa MSS) • NPS i raspored (uključujući artikle velike potrošnje kao što su 2-inčni spojevi od nehrđajućeg čelika sa SchNPS cijevi 2) 10S/40S/80S gdje je primjenjivo) • razred (WP304/WP304L ili WP316/WP316L) i potrebna dokumentacija/sljedivost. Ovaj pristup održava isporučene uređaje od nerđajućeg čelika u skladu s klasom projektne linije i smanjuje nizvodne probleme kao što su odstupanja u rasporedu, neispravan tip redukcije ili zamjene slavina koje često rezultiraju zadržavanjem kvalitete i preradom proizvodnje.
Specifikacije i pokrivenost standarda (ASTM A403 WP)
Opseg standarda i logika WP razreda
ASTM A403 pokriva kovane austenitne spojeve za cijevi od nehrđajućeg čelika za tlačne cjevovode. Ocjene imaju prefiks WP ili CR na osnovu primjenjivih standarda dimenzija/pritiska, a WP ocjene uključuju klase koje ukazuju na bešavnu ili zavarenu konstrukciju, kao i na metodu i opseg korištenog NDT-a. Pribor za livenje je izvan ovog opsega.
Jedinice opisa
ASTM A403 se izražava u inč-funtima i SI jedinicama. Osim ako narudžbenica ne navodi primjenjivu oznaku “M” (SI), materijal se isporučuje u jedinicama inč-funta, a oba sistema se tretiraju nezavisno kako bi se izbjegle neusklađenosti.
Referentni standardi
A403 se obično poziva na ASTM A351/A743/A744 (odlivci, isključeni iz isporuke A403), ASTM A751 (hemija), ASTM A960/A960M (uobičajeni zahtevi), ASTM E112/E165 (testiranje), ASME B16.9/B16.11 (mensions/pressure), SP-25/SP-43/SP-79/SP-95/SP-97 (prakse označavanja i pribora) i AWS A5.4/A5.9/A5.11/A5.14 (potrošni materijal za zavarivanje).
Tabela sa podacima o proizvodu
| Koncept | Isporuka fitinga za cijevi od nehrđajućeg čelika (tipično) |
|---|---|
| Pravilo | ASTM A403 (WP/CR prefiks) |
| Uobičajene ocjene | WP304 / WP304L / WP316 / WP316L (ostale dostupne na zahtjev) |
| Izgradnja | Bešavni ili zavareni (WP klasa označava konstrukciju i opseg NDT) |
| Raspon veličina | 1/2″ NB do 48″ NB |
| Zid / raspored | Raspored 10S/40S/80S |
| Uobičajeni zahtjev | Fitingi za cijevi od nehrđajućeg čelika (NPS 2) od 2 inča u Sch 10S/40S/80S |
Scenariji aplikacija
Voda s hloridima, priobalni vanjski regali i prostori za pranje (WP316 / WP316L nehrđajući čelik)
Kada servis uključuje izlaganje hloridima (voda za hlađenje, raspršivanje morske vode, prenošenje slane vode, često pranje), rizik sa stanovišta kupovine je lokalizovani napad udubljenja/zazora koji počinje na ivicama zavara, prazninama spojeva i nedreniranim niskim područjima. Odabirom spojnica za cijevi od nehrđajućeg čelika WP316/WP316L dodaje se molibden (kontrolisan u MTC-u) i poboljšava čvrstoća u ovim početnim zonama, smanjujući rizik od ranog curenja u čvrstim spojevima i prazninama.
• Tipična primjena: vanjski nosači cjevovoda u blizini morskog zraka, kolektori rashladne vode, CIP/servisne linije za pranje, hemijski odvodi/neutralizacija sa prisutnim hloridima. • Logika odabira razreda: • WP316L za zavarene kalemove i ponovnu proizvodnju (manji sadržaj ugljika poboljšava marginu protiv osjetljivosti zavarivanja). â'‰ WP316 za opštu proizvodnju od nerđajućeg čelika u kojoj klasa linija ne zahteva ocenu L. • Kako se koristi materijalizuje na licu mesta: â'ˆ Zahtevati sledljivost po odlivu/seriji i MTC hemiju po odlivu za svaku seriju, tako da se klasa sa Mo može proveriti po prijemu. â'‰ Odredite pokrivenost PMI-a (po lotu ili 100% na kritičnim linijama) kako biste izbjegli miješanje 304/316 – najčešći problem „prolazi na papir, ne uspijeva na licu mjesta“ u mješovitim projektima od nerđajućeg čelika. â'Š Održavajte dosljedan status kiseljenja/pasiviranja između serija kako biste izbjegli neravne površine koje ubrzavaju lokalnu koroziju u područjima uz zavar.
Opći procesni cjevovodi, usluge u zatvorenom prostoru i oprema za kontakt s hranom (WP304/WP304L, SUS 304 nehrđajući čelik)
Za unutrašnje usluge i opće procesne linije gdje je dominantni zahtjev stabilna otpornost na koroziju + lakoća čišćenja (umjesto otpornosti na hloridne rupice), WP304/WP304L (nehrđajući čelik SUS 304) se obično bira za kontrolu troškova uz održavanje predvidljivih proizvodnih i higijenskih performansi.
Tipična primena: unutrašnji procesni vodovi, komprimovani vazduh (suvi), inertni gas, čista voda bez prisustva hlorida, transfer u kontaktu sa hranom gde je rutinsko čišćenje glavni faktor. Logika odabira razreda: â'ˆ WP304L za zavarene kalemove i česta spajanja na terenu (kontroliše ugljik radi poboljšanja robusnosti zavara). â'‰ WP304 za standardnu proizvodnju gdje projekt ne specificira ocjenu L. Kako se korist materijalizira na licu mjesta: â'ˆ Postavite standard + ocjena + raspored na nivou RFQ/PO tako da koljena/tees/redukcije ne stignu kao "funkcionalno slični, ali dimenzionalno pomiješani" komadi. â'‰ Koristite dodjelu livenja/lota po pošiljci tako da primatelj može brzo otpremiti palete, a proizvodnja može osloboditi kalemove bez blokova dokumenata. â'Š Održavajte dosljedno stanje površine (pasivirano/bez kamenca) kako biste smanjili brušenje i dodatno čišćenje prije zavarivanja, što je uobičajeno gubljenje vremena kod prefabrikacije od nehrđajućeg čelika.
316 vs 304: nehrđajući čelik za cijevne spojnice
I 304 i 316 su široko specificirani za spojeve cijevi od nehrđajućeg čelika, ali se kupuju za različite profile rizika. Odluka često ovisi o tome da li usluga može uzrokovati lokaliziranu koroziju (udubljenje/pukotine) oko spojeva i područja loše drenaže, ili je projekt fokusiran na ukupnu otpornost na koroziju, čistoću i stabilnost troškova u velikom broju uređaja.
Kada se obično navodi WP304 / WP304L (SUS 304 nerđajući čelik)
WP304/WP304L se obično bira za unutrašnje usluge i opšte procese u kojima se kontroliše izloženost hloridima, a prioritet je stalna dostupnost i predvidljiva proizvodnja. Tipična primjena: procesni cjevovodi u zatvorenom prostoru, suvi plinovodi, čista voda bez rizika od hlorida, okruženja za rutinsko čišćenje. Rezultat kupovine: stabilno vrijeme isporuke i konzistentna proizvodnja kalema kada razred i raspored ostaju dosljedni u cijelom paketu.
Kada se obično navodi WP316 / WP316L
WP316/WP316L se obično bira tamo gdje izloženost hloridima povećava vjerovatnoću ranog napada udubljenja ili pukotina u spojevima, spojevima i područjima u blizini zavara. U ovim uslugama, hemija molibdena se tretira kao tačka prihvatanja koja definiše ocenu u MTC-u i može biti potvrđena od strane PMI-a kada je to potrebno. Tipična primjena: priobalni vanjski regali, usluge pranja, rashladna voda, odvodi klorida. Rezultat kupovine: smanjen rizik od ranog curenja u područjima sklonim lokalizovanoj koroziji, uz prihvatanje podržano hemijskom sledljivošću po odlivu.
304L vs 316L za zavarene kalemove
Za prefabrikovane kalemove i terenske spojeve, klase L su često specificirane za podršku zavarenoj proizvodnji. Kada odabir usluge zahtijeva 316, odabirom 316L strategija materijala je usklađena sa konstrukcijom zavarenih kalema i mješovitim praksama segregacije parcela.
Da li je nerđajući čelik 316 magnetski (i da li je nerđajući čelik 304 magnetan)?
Magnetni odziv nije pouzdan identifikator kvalitete u priboru od nehrđajućeg čelika. Austenitni nerđajući čelik može pokazati nizak/slab magnetizam u zavisnosti od uslova termičke obrade i količine hladnog rada uvedenog tokom oblikovanja. Za prihvatanje u nabavku, verifikacija kvaliteta je povezana sa identifikacijom zalivanja, MTC hemijom i PMI kada je navedeno od strane ITP projekta, tako da se identitet materijala može revidirati i ne zaključiti na osnovu magnetnog testa.
Sistemski paket
Fitingi za cijevi od nehrđajućeg čelika se isporučuju brže kada je skup sučelja konzistentan: cijev + spojevi sučeono zavareni + prirubnice iste familije (304/304L ili 316/316L), NPS/raspored i priprema kraja/dimenzionalni standard. Ovo smanjuje dva uobičajena zastoja na licu mjesta: (1) stavke mješovitog kvaliteta unutar jednog kompleta i (2) neusklađenost zida/provrta koja usporava montažu, posebno na veličinama koje se ponavljaju kao što je 2-inčni (NPS 2) cijev od nehrđajućeg čelika. Jedinstveni paket za sljedivost (označen sa â†' sipati â†' MTC â†' odgovarajućim stavkama na listi pakovanja) pomaže da se komplet oslobodi kao jedna serija umjesto da se dijeli u djelimične karantine.
Paket kvaliteta i tehničkih podataka
Materijal
Fitingi A403 WP se proizvode od početnih oblika od kovanog nerđajućeg čelika kao što su otkovci, šipke, ploče i cevasti proizvodi. Svaka serija je povezana sa identitetom peći/izlivanja tako da se hemijska i mehanička usklađenost može pratiti do isporučenog pribora.
Fuzija (čeličana)
Programi A403 mogu koristiti rute električnog topljenja ili vakuumskog topljenja, a mogu uključivati i sekundarne puteve pretopljenja (kao što je praksa vakuumskog ponovnog topljenja/ESR). Praktični uslov za kupovinu je da identitet odlivaka ostane dosledan u prerađenom materijalu, tako da se broj peći/izlivanja učvršćenja može uskladiti sa setom sertifikata o ispitivanju materijala.
Oblikovano
Fitingi se mogu proizvoditi metodama kao što su kovanje presom/čekićem, ekstruzija, zgušnjavanje, valjanje, savijanje, zavarivanje i obrada, ili kombinacijama ovih. Ključni rezultat prihvatanja je da oblikovanje ne unosi štetne nedostatke i da konačna geometrija ostane unutar važećeg standarda dimenzija.
termička obrada
Fitingi od nerđajućeg čelika A403 WP se obično isporučuju u specificiranom termički obrađenom stanju. Kada je zavarivanje dio proizvodnog puta, ono se završava prije završne toplinske obrade. Kada se fitinzi mašinski obrađuju od rastvorom žarenog osnovnog materijala u kontrolisanim uslovima, dodatno ponovno žarenje možda neće biti potrebno u zavisnosti od putanje proizvoda i zahteva za kvalitetom.
Za materijale H razreda, žarenje rastvorom zahteva poseban ciklus toplotne obrade rastvora. Fitingi se isporučuju u termički obrađenom stanju i svako zavarivanje je završeno prije završne termičke obrade. Kada se okovi proizvode direktnom obradom otkovaka ili rastvorom žarenih šipki, za tu rutu nije potrebno ponovno žarenje.
Žarenje otopinom/toplinska obrada (ASTM A403)
| Stepen | Temperatura žarenja rastvora, Â stepen F [Â stepen ], min. osim ako je naveden raspon |
|---|---|
| Sve osim onih navedenih u nastavku | 1900 [1040] |
| 348H | 1925. [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Hemijski sastav
Hemijski sastav se provjerava sipanjem i oslobađa se tek kada ispunjava zahtjeve naručene klase. MTC izvještava o hemijskim rezultatima u odnosu na isti identitet livenog materijala označenog na učvršćenjima, omogućavajući prijemnoj inspekciji da potvrdi usaglašenost kvaliteta i održi segregaciju prema livenju/partiji u mješovitim pakovanjima. Kada ITP projekta zahtijeva pozitivnu segregaciju ocjena, PMI se primjenjuje na definirani opseg kako bi se izbjeglo miješanje 304/316 tokom prijema i proizvodnje.
| Stepen | Sastav, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| WP Grade | CR Grade | UNS oznaka | c | mn | Q | Da | Da | Ni jedno ni drugo | Cr | mo | Vi |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–11.0 | 18.0–20.0 | … | … |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–12,0 | 18.0–20.0 | … | … |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0–22.0 | 24.0–26.0 | … | … |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | … |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | … |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9.0–12.0 | 17.0–19.0 | … | g |
Zatezna svojstva (A403 WP/CR razredi)
| Svi WP i CR razredi | Granica elastičnosti, min. ksi [MPa] | Vlačna čvrstoća, min. ksi [MPa] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650] do 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
Zatezna svojstva pomoćnih materijala moraju zadovoljiti zahtjeve zatezanja. Testovi i izvještaji se izvode u skladu sa metodama i definicijama ASTM A370. Zatezni uzorci mogu se rezati uzdužno ili poprečno; Kada su zahtjevi za izduženjem definirani za oba smjera, primjenjivi zahtjev se procjenjuje u odgovarajućem smjeru uzorka.
Logika izvještaja o testu zatezanja
A403 programi prepoznaju dva usklađena putanja izvješćivanja:
• Izvještaji o zatezanju početnog materijala mogu podržati usklađenost kada se uvjeti termičke obrade poklapaju sa uvjetima materijala za učvršćenje. • Kada početni materijal nije testiran, ili kada se uvjeti termičke obrade razlikuju, provodi se ispitivanje zatezanja na materijalu koji je reprezentativan za gotov pribor u istom stanju termičke obrade, što je povezano sa identitetom čelika za peć.
Početni materijal naspram gotovih dodataka
Kada su izvještaji o ispitivanju zatezanja zasnovani na početnim materijalima, izvještaji ostaju važeći samo ako je uvjet toplinske obrade početnog materijala isti kao uvjet toplinske obrade pribora. Ako početni materijal nije ispitan, ili ako se uvjeti toplinske obrade razlikuju, proizvođač učvršćenja izvodi najmanje jedno ispitivanje zatezanja za svaki čelik za peć na materijalu reprezentativnom za učvršćenje, a uvjet toplinske obrade testa odgovara onom reprezentativnih učvršćenja.
površinska obrada
Pribor koji se isporučuje u skladu sa ovim standardom se vizuelno ispituje i tipični površinski diskontinuiteti se mere u dubini. Uklanjaju se površinske pukotine „riblje krljušti“ dublje od 1/64 in (0,4 mm). Mehanički defekti dublje od 1/16 in (1,6 mm) se uklanjaju. Osim u ove dvije točke, površinski diskontinuiteti nisu dublji od 5% navedene nominalne debljine zida, a gotova površina ostaje u zdravom i obradivom stanju.
Popravka površina, lokalna popravka i margina popravka zavarivanjem
Popravka površine se koristi za uklanjanje lokaliziranih nedostataka unutar definiranih granica, nakon čega slijedi ponovna inspekcija kako bi se potvrdilo prihvatljivo stanje površine za zavarivanje i servis.
Opseg popravka zavarivanja je kontrolisan strogim ograničenjima; Kada dubina defekta ili zahvaćenog područja premašuje dozvoljene pragove, ne primjenjuje se popravak zavarivanjem i pribor se ne otpušta. Ovo štiti kupca od prihvatanja pribora koji kasnije može biti odbačen od strane QA izgradnje ili može izazvati nesigurnost u usluzi.
Prednosti na gradilištu (podešavanje, zavarljivost, tačke prihvata)
Geometrija koja smanjuje vrijeme zavarivanja (kontrole podešavanja koje preživljavaju stvarnost prefabrikacije)
Kada radite s kalemima od nehrđajućeg čelika, "geometrija" nije marketinška riječ: to je razlika između kalem koji se zavari prvi put i kalem koji troši sate na ponovno podešavanje i ponovno ukošenje. Kupovinom se to postiže na licu mesta postavljanjem tri tačke podešavanja u paketu nabavke i verifikovanjem na prijemu:
• Konzistentnost pripreme kraja: Čeono zavareni krajevi se isporučuju sa konzistentnim kosim profilom prema primjenjivoj pripremnoj praksi, tako da zavarivači ne moraju podrezivati ivice ili resetirati kosine unutar istog kompleta kotura. Ovo je posebno vidljivo na visoko pokretnim predmetima poput 2-inčnih (NPS 2) cijevnih spojnica od nehrđajućeg čelika, gdje broj zavarenih spojeva povećava male nedosljednosti. • Poravnanje rasporeda u cijeloj seriji: isporučena koljena/Te/redukcije odgovaraju traženom rasporedu (Sch 10S/40S/80S), izbjegavajući neusklađenost zidova na spoju koji zahtijevaju dodatni metalni materijal, brušenje i veći rizik od NDT-a. • Zaobljenost i stabilnost krajnjeg dijela: Krajnji uvjeti se održavaju dovoljno stabilnim da standardni alati za podešavanje i sekvence uočavanja rade kako se očekuje, smanjujući izgubljeno vrijeme na prisilno poravnanje ili ispravljanje neusklađenosti prije zavarivanja.
Praktični rezultat je predvidljivo otvaranje korijena, stabilno šišanje i manje 'držanja' od strane inspektora tokom proizvodnje kalema.
Integritet površine sa mjerljivim pragovima (koje inspektor provjerava prije nego što se može obaviti zavarivanje)
Kod nehrđajućih fitinga, stanje površine utiče i na kvalitet zavara i na brzinu prihvatanja. Programi A403 to upravljaju kroz mjerljive granice diskontinuiteta i ponovnu inspekciju nakon popravke, čineći površinu isporučenu za proizvodnju predvidivom:
• Definirani pragovi uklanjanja: površinske pukotine „riblje krljušti“ dublje od 1/64 in (0,4 mm) se uklanjaju; uklanjaju se mehanički defekti dublje od 1/16 in (1,6 mm); ostali diskontinuiteti se kontrolišu na ‰¤ 5% nominalne debljine zida. Ove brojke omogućavaju prijemnoj inspekciji i QA-u trgovine da donesu brzu odluku o prihvatanju/odbijanju bez subjektivne debate. • Ponovna inspekcija nakon popravke: Kada se izvrši lokalno brušenje, područje se ponovo provjerava tako da površina fitinga ostane prikladna za zavarivanje i ne skriva defekte tipa podrezivanja koji se kasnije pojavljuju kao PT/VT problemi. • Konzistentno stanje površine u cijelom paketu – isporuka „bez kamenca/pasivirana“ smanjuje čišćenje i preradu prije zavarivanja, uobičajeni skriveni trošak u prefabrikaciji od nehrđajućeg čelika, posebno kada više timova radi paralelno i varijabilnost stanja površine uzrokuje neujednačene rezultate zavarivanja.
Ovaj pristup smanjuje vjerovatnoću otkrivanja neprihvatljivih površinskih uvjeta tek nakon što je podešavanje počelo i kalem već troši sate proizvodnje.
Pravila popravka koja sprječavaju skrivene rizike isporuke (otpuštanje kapija koje smanjuju troškove NCR-a)
Najskuplji kvarovi u projektima od nerđajućeg čelika ne pojavljuju se u dvorištu dobavljača: pojavljuju se nakon što je posao već uključivao rad. Stoga se margina za popravak zavarivanja A403 tretira kao izlazna kapija na strani kupca kako bi se izbjegao pribor za otpremu koji kasnije uzrokuje NCR:
â'œ Stroga ograničenja za popravku zavarivanjem: Popravka zavarivanjem nije dozvoljena kada dubina defekta prelazi 33 1/3% nominalne debljine zida ili kada zahvaćeno područje prelazi 10% površine učvršćenja. Dodatna oprema izvan ovih ograničenja se ne „popravlja i integriše“; nisu pušteni. â' Kontrolirano uklanjanje defekata: Neprihvatljiva područja se uklanjaju mehaničkim metodama ili odobrenim termičkim rezanjem/iduljenjem, zatim se čiste i ponovo pregledavaju kako bi se potvrdilo da je osnovni materijal zdrav. • Utjecaj na prihvatanje projekta: Kontrolom podobnosti za popravke prije otpreme, kupac izbjegava zakasnela odbacivanja pri prijemu ili tokom inspekcije kalema, što inače uzrokuje početak i zaustavljanje proizvodnje, ponovne narudžbe i poremećaje u rasporedu.
Za kupovinu, ove tri kontrole – geometrija uklapanja, površinski pragovi i podobnost za popravku – direktno se pretvaraju u manje zadržavanja na licu mjesta, manje ciklusa prerade i lakše prihvatanje u odnosu na ITP projekta.
Iskustvo u saradnji (kontrola isporuke, izolacija serije i brzina prijema)
Napomene o narudžbi (polja narudžbe koja sprječavaju preradu)
Standard: ASTM A403 (izričito navedite SI zahtjev ako projekt zahtijeva SI oznaku isporuke) Klasa: WP304/WP304L ili WP316/WP316L Konstrukcija/Klasa: Bešavne ili zavarene; NDT klasa/opseg usklađen sa projektom ITP Dimenzioni standard: ASME B16.9 (sučeoni zavar) i svi primjenjivi MSS zahtjevi prema tipu fitinga Veličina i raspored: uključuju kritična ponavljanja kao što su 2-inčni fitinzi za cijevi od nehrđajućeg čelika sa Sch 10S/40S/80S Stanje površine: pasivirano/bez kamenca; navedite sve dodatne zahtjeve za završnu obradu Prihvatanje popravke: Dozvola za popravak zavarivanja regulirana zahtjevima programa A403 Paket dokumentacije: MTC po odljevku, skup izvještaja o ispitivanju i podudaranje stavki na listi za pakovanje po odlivu/partiji
Kontrole kupovine za zatvaranje postrojenja i montažne kalemove
Ispadi i prefabricirani spool paketi češće ne uspijevaju zbog kašnjenja postavljanja i QA zadržavanja nego teorija ocjenjivanja. Kontrolna tačka je da se artikli visoke potrošnje održavaju dosljednim i da se svaka kutija može pratiti do nivoa pošiljke, tako da se kalemovi mogu pustiti odmah po prijemu.
Problemi sa zaustavljanjem rada koji se vide u stop paketima
• Mješoviti rasporedi unutar istog kompleta kalemova, koji stvaraju neusklađenost zidova u podešavanju i prisilnoj preradi i rezovima. • Varijabilnost kraja (zaobljenost i konzistentnost iskosa) usporava poravnavanje i produžava vrijeme zavarivanja. • MTC je dostupan, ali nije upotrebljiv: postoje sertifikati bez jasne veze sa tačnim poslanim laktovima/tees, što rezultira karantenom.
Kontrole otpuštanja uključene u narudžbenicu
• Postavite stavke koje se ponavljaju po veličini i rasporedu, na primjer 2-inčne (NPS 2) cijevne spojnice od nehrđajućeg čelika u Sch 10S/40S/80S, tako da se ne uklapaju u “grubo ekvivalentan” paket kalema. • Zahtijevajte listu pakovanja sa dodjelom lijevanog/partija po seriji, tako da prijem može uskladiti oznaku â†'broj izvedbe â†' MTC bez otvaranja i ponovnog naručivanja svake kutije. • Održavajte komplete za zaustavljanje na jednom nivou po ekspoziciji kako biste smanjili rizik od miješanja: samo WP304L za opće usluge u zatvorenom prostoru i samo WP316L za hloridne/spoljašnje/ispiranje špule.
Prednosti izvršenja GNEE
GNEE isporučuje fitinge za cijevi od nehrđajućeg čelika kao paket za kontrolirano otpuštanje, dizajniran za brzi prijem pošiljke i predvidljivu proizvodnju na terenu:
• 304/316 kontrola miješanja razreda: Narudžbe su organizirane po razredima i sipanju/partiji tako da miješane palete ne postanu miješane kalemove. Timovi koji primaju mogu uskladiti oznake sa neotvorenom listom pakovanja i preurediti svaku kutiju. • Prihvatni poravnati otpuštajući kapije: Stanje površine i margina popravke se tretiraju kao kriterijumi za oslobađanje pošiljke. Ovo smanjuje šansu da "prihvatljivo na zalihama" postane "odbijeno na licu mesta", gde se obično javljaju troškovi NCR-a i gubitak rasporeda. • Dokumenti povezani sa isporučenim dijelovima: MTC-ovi, logika izvještavanja o povlačenju i zapisi o inspekciji su sastavljeni da odgovaraju identitetu peći/livenih i stavkama na listi za pakovanje. Inspektori mogu provjeriti usklađenost po sipanju/lotovima umjesto da jure dvosmislene PDF-ove. • Brži protok na veličinama koje se ponavljaju: artikli velike potrošnje, poput 2-inčnih fitinga, isporučuju se sa stabilnim označavanjem i dodjelom partija, tako da ih QA na lokaciji može brzo isporučiti i nastaviti proizvodnju.
Besplatna ponuda
Često postavljana pitanja (FAQ)
P1: Šta su spojevi za cijevi od nehrđajućeg čelika zavareni na čelo? A1: Sučeono zavareni spojevi za cijevi od nehrđajućeg čelika su tvornički izrađene komponente kao što su koljena, T-priključci, reduktori i poklopci koji su zavareni direktno na krajeve cijevi od nehrđajućeg čelika za tlačne cijevi i procesne linije, obično se isporučuju kao WP razreda prema ASTM A403.
P2: Šta znači WP u ASTM A403 nehrđajućim spojevima? A2: WP identifikuje tipove kovanih nehrđajućih fitinga koji se koriste u programima snabdijevanja tlačnih cijevi; WP klasa može ukazivati na rutu konstrukcije (bešavne ili zavarene) i NDT metod/obim povezan s klasom učvršćenja.
P3: 304 vs 316 nehrđajući čelik, koja je razlika za dodatnu opremu? A3: 316 uključuje molibden i obično se bira tamo gdje hloridi povećavaju rizik od rupa; 304 se široko koristi u općim servisnim okruženjima gdje su široka otpornost na koroziju i kontrola troškova prioriteti.
P4: Da li je nerđajući čelik 316 magnetski (a 304 nerđajući čelik je magnetski)? A4: U žarenom stanju, 304 i 316 austenitni nehrđajući čelici su općenito nemagnetni ili slabo magnetni, ali hladna obrada i određeni uvjeti proizvodnje mogu povećati magnetni odziv; Potvrda ocjene je povezana sa identitetom glumca, MTC hemijom i PMI gdje je to potrebno.
Popularni tagovi: astm a403 wp fitingi za cijevi od nehrđajućeg čelika, dobavljač, prilagođeni, veleprodaja, jeftini, popust, cjenik, niska cijena, na lageru, besplatni uzorak


